自動車製造施設、高速車体プレス工場、そして最新のEVギガファクトリーは、過酷なジャスト・イン・タイム (JIT)およびジャスト・イン・シーケンス(JIS)という過酷な生産体制の下で稼働しており、予期せぬ資材運搬の停止は、組立ラインのダウンタイムとして1分あたり$20,000から$50,000のコストを発生させます。 15~35トンもの重量がある巨大なプレス金型の取り扱い、高密度に積み重ねられた板金ブランクの移動、およびタクトタイムに同期した組立ラインへの供給には、妥協のない出力密度、微細な位置決めが可能な油圧精度、そして24時間体制での稼働準備を備えた、頑丈な電動カウンターバランスフォークリフトおよび無人搬送車(AGV)が必要です。 2026年には、世界の自動車メーカー(VW、トヨタ、BMW、テスラのサプライヤーを含む)が、化石燃料駆動のトラックや従来の鉛蓄電池を積極的に廃止し、高電圧(80V~120V)のLiFePO4電源システムへの移行を進めています。 本業界ホワイトペーパーでは、自動車産業における大型プレス加工および組立物流の電動化に関する、技術的側面、運用サイクル、および財務構造について検証しています。.
1. Stamping & Body Assembly: The Ultimate Material Handling Stress Test
自動車のホワイトボディ(BIW)の製造には、従来の倉庫用フォークリフトではすぐに処理しきれない、この業界特有の資材運搬上の課題があります:
- Massive Stamping Die Swaps (Quick Die Change – QDC): 15トンから30トンのプレス金型を5,000トンのプレス機に搬入するには、極めて高い油圧リフト能力、堅牢なマストの安定性、および初期の引き上げ時に電圧の低下が全く生じないフォークリフトが必要となります。.
- 極端な油圧による突入電流の急上昇: 25トンの金型を持ち上げると、50ミリ秒以内にバッテリーパックから600A~900Aの瞬時電流が流れ出します。充電が切れた鉛蓄電池で電圧低下が発生すると、モーターコントローラーの低電圧故障が作動し、負荷が切断されたり、プレスラインが停止したりします。.
- タクトタイムに対するゼロ・トレランス方針: ラインサイドへの部品供給は、60秒から90秒という厳格なサイクルで行われます。オペレーターにとって、20分もかかるバッテリー交換や、鉛蓄電池の午後における電圧低下に伴う移動速度の低下は、到底許容できるものではありません。.
- Indoor Air Quality & Acoustic Standards: 現代のロボット化された車体整備工場内では、煤煙や有毒なCO・NOxの排出、および作業員の安全通信を妨げる騒音のため、内燃機関式フォークリフトの使用は厳しく禁止されています。.
2. 自動車工場向け高耐久性LiFePO4システム
自動車用プレス工場の過酷な稼働サイクルに対応するには、その目的に合わせて特別に設計されたバッテリーアーキテクチャが必要となります:
- 高レート角形LiFePO4電池(3Cピーク放電): Zospower utilizes heavy-duty automotive-grade prismatic cells with ultra-low internal resistance (<0.3 mΩ). This enables sustained 1.0C continuous draw and 3.0C (up to 1,200A) peak transient pulses for 10 seconds without thermal stress or voltage sag below cutoff thresholds.
- 構造用バラストの統合(12mm強化装甲): Stamping die forklifts rely on battery weight as vital counterbalance ballast. Zospower builds heavy-duty 80V/96V battery enclosures from 10mm–14mm laser-cut structural steel plates with internal ballast chambers, matching OEM axle weight distribution within ±1.5%.
- 高速自動対応の急速充電: プレスラインの隣に設置された高出力の300A直流急速充電器により、オペレーターは10分間のシフト交代時間や30分間の食事休憩中にトラックを充電することができ、予備バッテリーを必要とせずに、真の24時間365日の連続稼働を実現しています。.
- CANopen / Profinet による産業用IoTの統合: バッテリーBMSは、CANopenまたは4Gクラウドテレマティクスを介して工場全体の製造実行システム(MES)と直接連携し、充電状態、セル内部の温度勾配、および予知保全指標に関する自動アラートを提供します。.
3. パワートレインの比較:大型プレス金型の取り扱い
従来の電源ソリューションとZospowerのヘビーデューティーLiFePO4システムとの運用および性能パラメータの比較を、以下に詳述します。
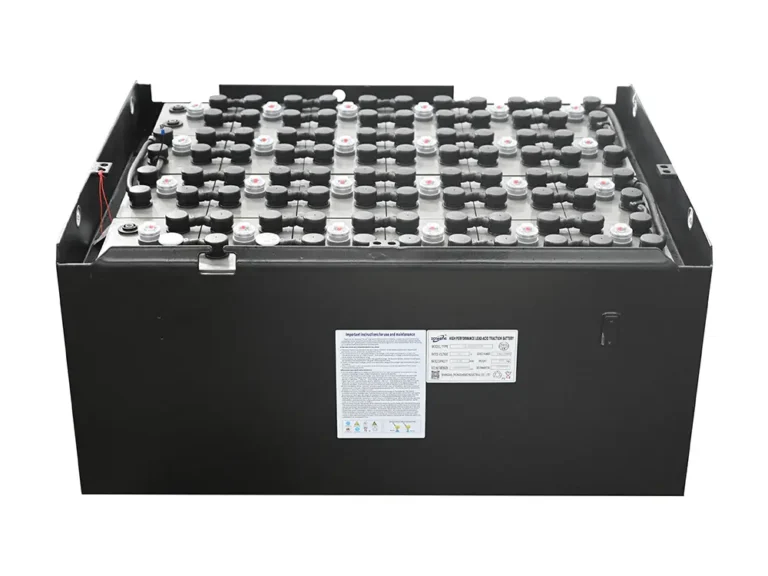
| 性能パラメータ | 従来型鉛蓄電池(80V/930Ah) | 大型LPG/ディーゼル燃料への改造 | Zospower ヘビーデューティー LiFePO4 (80V / 1050Ah) |
|---|---|---|---|
| 700Aのリフト時の電圧安定性 | 64V未満への急激な低下(アラームが作動する) | エンジンの回転が鈍る;油圧の遅れ | 76V以上で安定(瞬時の油圧応答) |
| 迅速な金型交換サイクルタイム | 12 – 15 minutes (sluggish mast speed) | 10 – 12 minutes (high acoustic noise) | 7 – 9 minutes (35% faster cycle throughput) |
| Indoor Cleanliness & Emissions | 酸蒸気、水素放出の危険性 | BIWの店舗内では厳禁です | ゼロエミッション、クリーンルーム対応 |
| シフトごとの車両稼働状況 | Requires battery swap every 6–8 hrs | 給油による停止時間とシリンダーの保管 | 24時間365日、常時利用可能で、急速充電にも対応 |
| 激しいサイクリング時の耐用年数 | 1,200 – 1,500 cycles (1.5 – 2 years) | 頻繁なエンジンのオーバーホールが必要 | 4,000サイクル以上(8年以上の耐用年数) |
| フリート・ラインの運休リスク | 中~高(低電圧によるシャットダウン) | 高(パワートレインの機械的故障) | Virtually zero (dual BMS & telematics alerts) |
4. 財務分析:自動車用プレス加工車両15台からなる車両群(5カ年モデル)
財務的影響を定量化するため、以下のモデルでは、15台の10トン~16トンの大型フォークリフトを運用し、3つの8時間連続生産シフト(24時間365日稼働、1台あたり年間6,000稼働時間)を支えている、大手ティア1自動車メーカーの車体プレス工場を対象に監査を行っています:
| 費用区分 | 鉛蓄電池フリート(バッテリーパック45個) | Zospower LiFePO4 フリート(バッテリーパック15個) | 5年間の車両保有コストの純削減額 |
|---|---|---|---|
| Battery Asset & Charger Investment | $675,000(45パック+お釣り用クレーン) | $825,000(大型パック15個+急速充電器) | -1TP4150,000(初期設備投資額が高い) |
| 過去5年間の電力消費量 | $680,000(68%の充電効率) | $475,000(94%の電気効率) | +$205,000 |
| バッテリー交換作業(3交代制) | $375,000(専用バッテリー室の乗組員) | $0(休憩中のオペレーターへの機会報酬) | +$375,000 |
| 再利用された工場の床面積 | 3,500平方フィートのバッテリー交換室 | JITバッファシーケンス領域に変換された | +$350,000 製造額において |
| ラインのダウンタイムリスク(タクトロスの発生)を回避 | $480,000(過去の予期せぬ停止) | $35,000(BMS予測クラウド警報) | +$445,000 |
| 3年目のバッテリー交換 | $540,000(鉛蓄電池車両の全車両入れ替え) | $0(LiFePO4の保証期間は8年以上) | +$540,000 |
| 5年間の財務的影響の総額 | $2,750,000 | $1,335,000 | +$1,765,000 純節約額合計 |
The audit demonstrates that despite the upfront premium for high-voltage heavy LiFePO4電池 systems and high-amperage charging infrastructure, the automotive facility achieves full capital payback in just 11.6ヶ月. 5年間で、このプレス加工工程により、500万以上の $ 176万 純運営コストの削減を実現すると同時に、送電線の停止につながる電圧低下によるリスクを完全に排除します。.
5. 実施ロードマップ:自動車用ギガファクトリーにおける車両の電動化
自動車製造工場全体に大型電動フォークリフトを導入するには、綿密に計画された技術ロードマップが必要となります:
- ピーク油圧突入電流のプロファイリング: 最大負荷時のダイリフトオフ中に発生する実際の電流スパイクを測定し、バッテリーBMSのコンタクタおよびヒューズの定格(通常800A~1,000A)に十分な熱的余裕があることを確認する。.
- 分散型急速充電ステーションの設置: 250Aのデュアルガン式急速充電器は、離れた部屋の一か所に集中させるのではなく、ダイ保管ラックや作業員の休憩エリアのすぐ隣に設置してください。.
- カウンターウェイト・バラストの校正: バッテリーメーカーに対し、OEMのマストリフト定格表で規定されている正確な重量および重心(CG)に合致する特注のバラストトレイを製造するよう確認してください。.
- MES & SCADA Cloud Integration: Connect the battery fleet via 4G/CAN gateways into the plant’s centralized maintenance dashboard to schedule predictive servicing before any cell imbalance impacts line takt time.
産業用電力変換や車両の安全性についてさらに詳しく知りたい方は、当社の関連エンジニアリングガイドをご覧ください。 ヒスター社製大型フォークリフトのリチウムイオンバッテリーへの変換, 油圧出力の調整と電圧降下の防止, 、および BMS IoT Telemetry & Fleet Management.
Electrify Your Automotive Stamping & Assembly Fleet with Zospower
金型交換による遅延を解消し、組立タクトタイムを確保し、貴重な工場スペースを有効活用します。 Zospower社は、自動車用ギガファクトリー向けに最適化された、3Cピークパルス対応、一体型構造装甲バラスト、および自動機会急速充電機能を備えた、80V、96V、120VのヘビーデューティーLiFePO4バッテリーシステムを製造しています。.