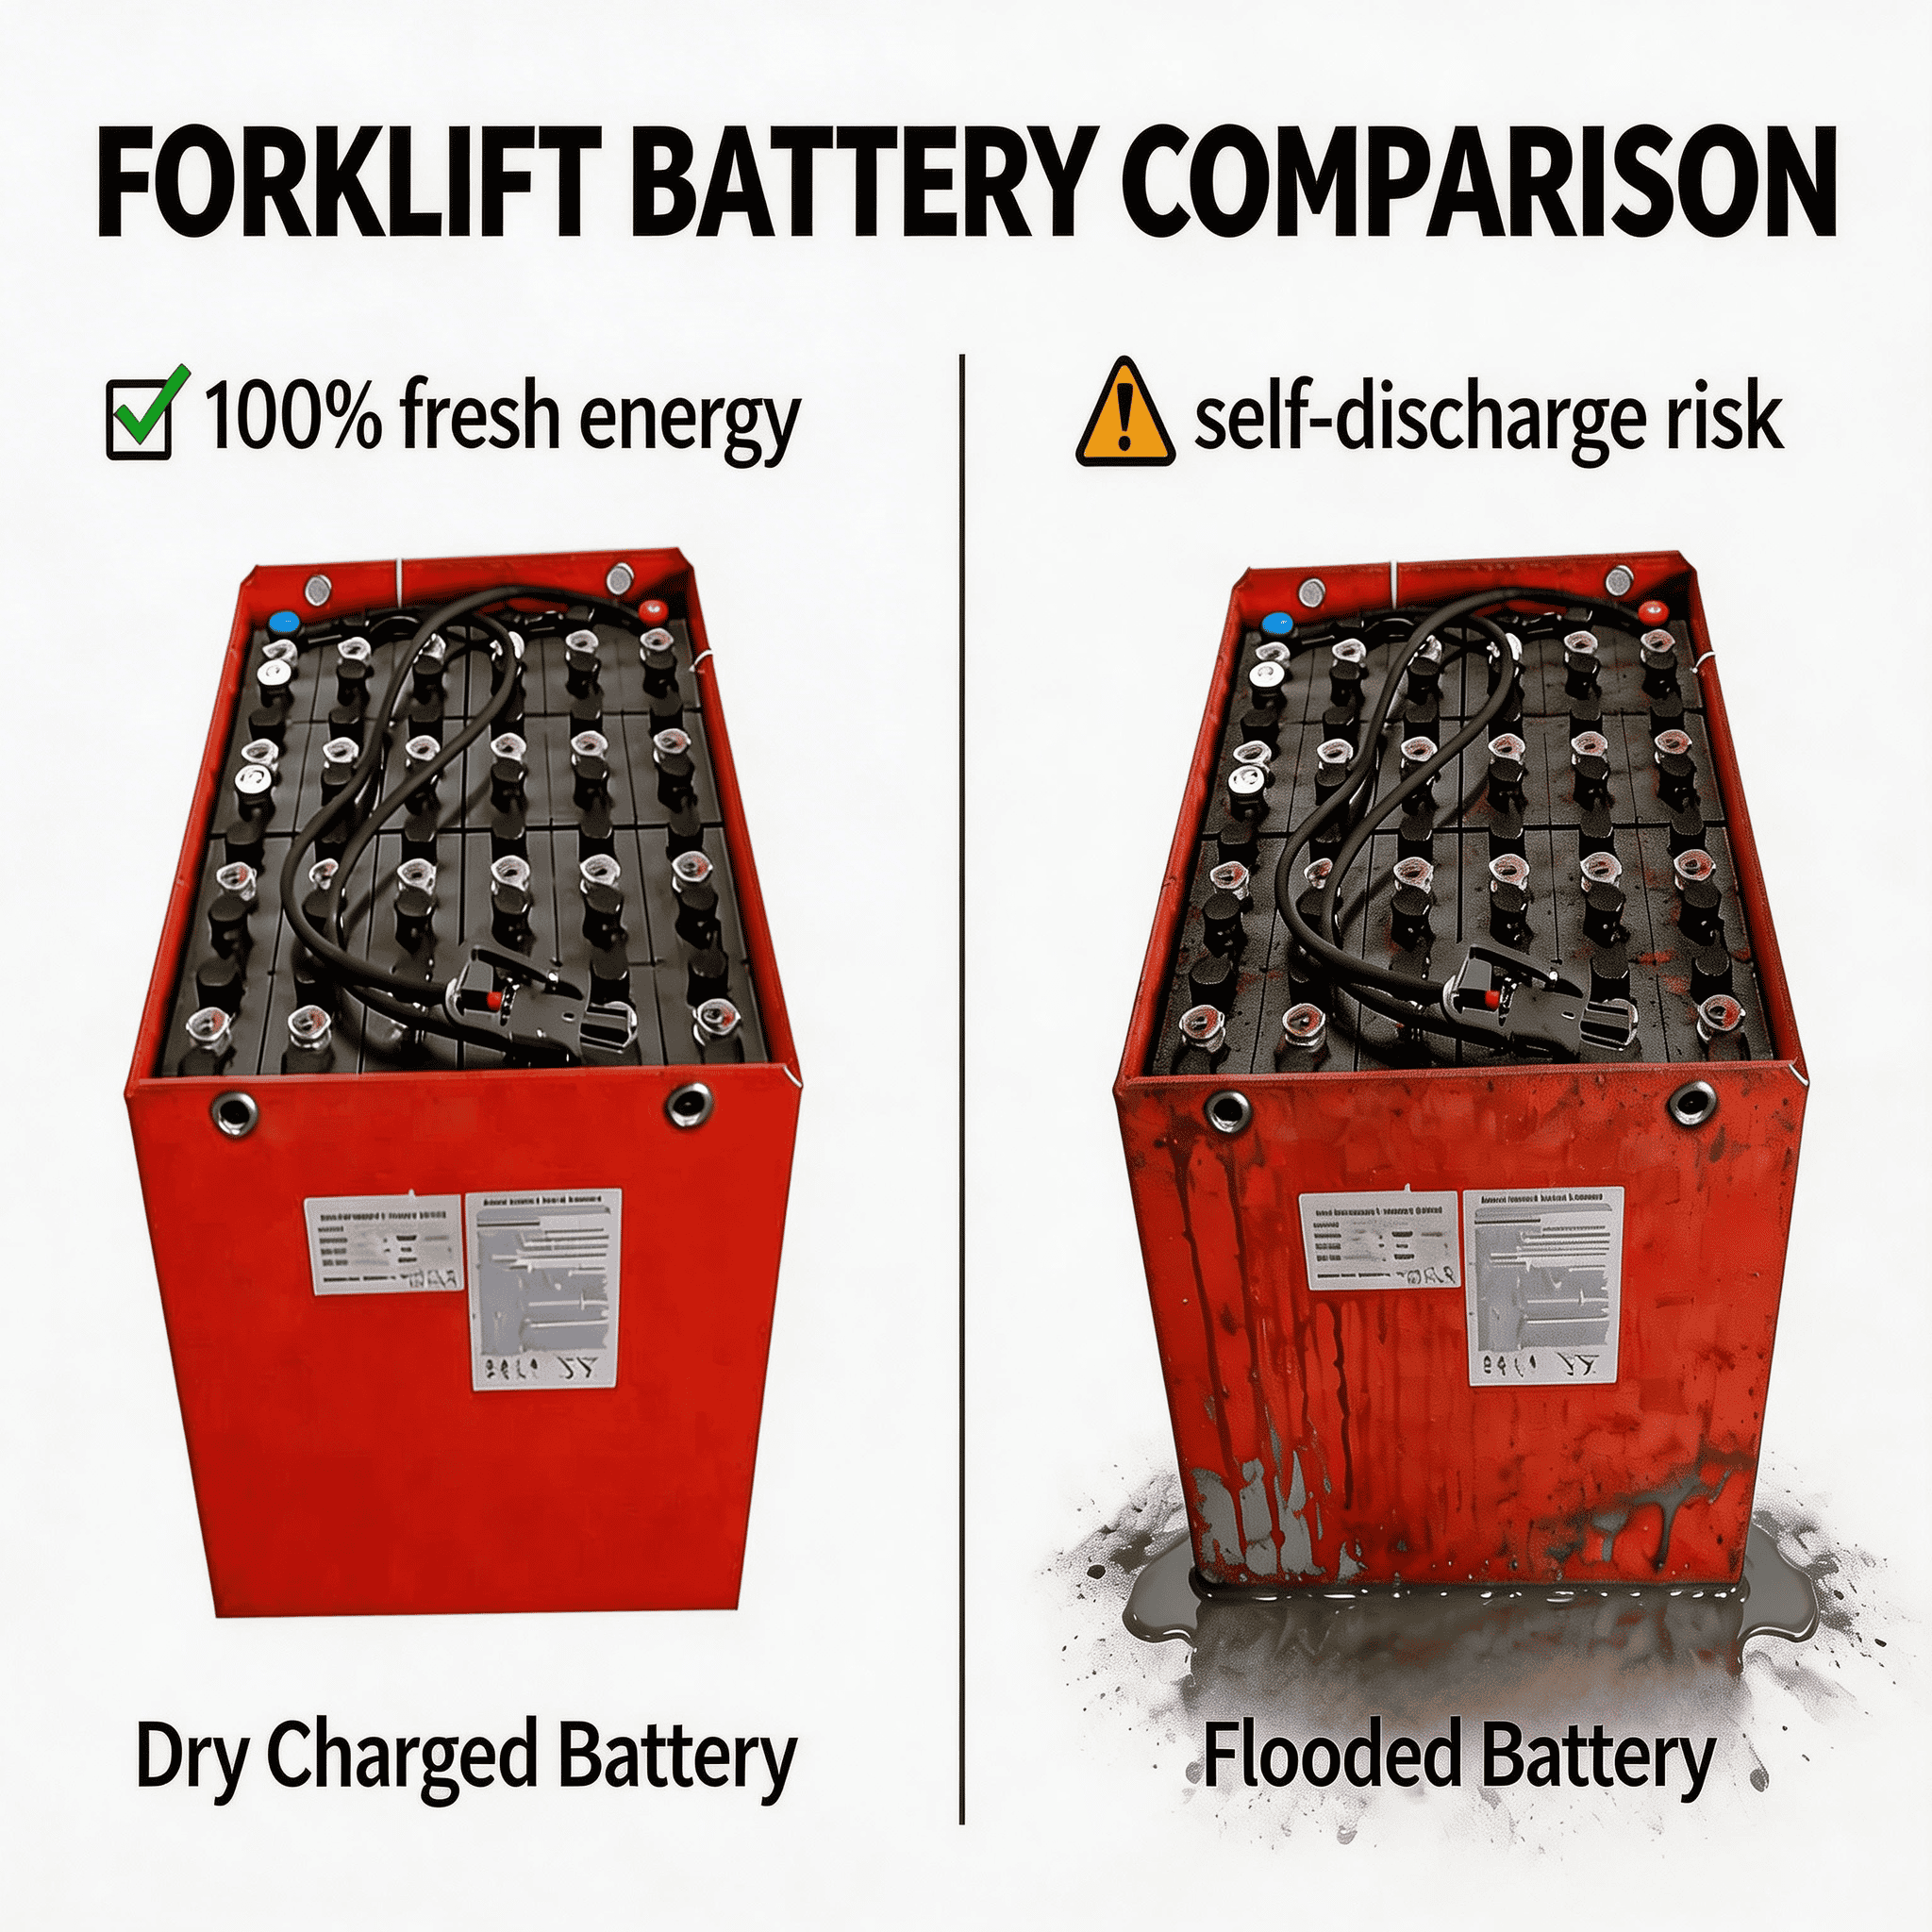
All’interno degli impianti di lavorazione primaria delle proteine, delle celle di congelamento rapido per prodotti ittici pelagici e dei centri logistici industriali di stoccaggio a freddo, le attrezzature per la movimentazione dei materiali operano nelle condizioni termiche e chimiche più estreme dell’intera catena di approvvigionamento alimentare. Il mantenimento delle celle frigorifere commerciali a temperature costanti comprese tra $-28^\circ\text{C}$ e $-35^\circ\text{C}$ (con congelatori a spirale criogenici che raggiungono i $-40^\circ\text{C}$) spinge i sistemi meccanici ed elettrici al limite del cedimento. Quando i carrelli elevatori passano continuamente dalle celle di congelamento a temperature inferiori allo zero alle aree di stoccaggio delle banchine a temperatura ambiente di $+25^\circ\text{C}$, i rapidi cicli termici inducono una forte condensa dell’umidità atmosferica (“sudorazione”), che inonda i connettori elettrici e provoca cortocircuiti dendritici. Contemporaneamente, la refrigerazione industriale che si avvale di ammoniaca anidra ($NH_3$, disciplinata dalla norma OSHA 29 CFR 1910.119 e dagli standard IIAR) introduce nell’atmosfera vapori alcalini e corrosivi che distruggono i cavi standard in rame e aggrediscono i terminali delle batterie al piombo-acido. Questa analisi strategica del settore valuta in che modo gli operatori logistici globali del settore delle carni e dei prodotti ittici stiano sostituendo i carrelli elevatori a combustione e quelli con batterie al piombo ormai obsoleti con modelli a tenuta ermetica, adatti alle condizioni artiche Batteria LiFePO4 sistemi dotati di climatizzazione autonoma multizona per la conformità alla catena del freddo prevista per il 2026.
1. La realtà logistica del congelamento profondo: temperature criogeniche e stress da vapori di ammoniaca
Lo stoccaggio di proteine in congelatori a bassa temperatura presenta sfide elettrochimiche, termodinamiche e meccaniche uniche che mettono a dura prova le attrezzature convenzionali per la movimentazione dei materiali:
- Rallentamento elettrochimico e calo della capacità: A $-30^\circ\text{C}$, la conduttività ionica degli elettroliti convenzionali delle batterie liquide diminuisce di oltre l'80%, mentre la resistenza interna al trasferimento di carica ($R_{ct}$) aumenta in modo esponenziale:
$$R_{ct}(T) = R_0 \cdot \exp\left(\frac{E_a}{R \cdot T}\right)$$
Nelle batterie al piombo non condizionate, ciò si traduce in una perdita immediata della capacità utilizzabile compresa tra il 45% e il 55%, accompagnata da un forte calo di tensione che provoca lo spegnimento dei carrelli elevatori a forche retrattili sotto pallet da 2,5 tonnellate. - Il ciclo di condensazione noto come “sudore del congelatore”: Quando un carrello elevatore esposto al freddo ($-30^\circ\text{C}$) viene spostato in una banchina di carico a temperatura ambiente (+20 °C, 70% di umidità relativa), l’aria calda e umida si condensa istantaneamente sulle superfici metalliche ghiacciate. L’umidità penetra nei contenitori elettrici non sigillati, formando pozze d’acqua conduttive. Quando il veicolo rientra nella cella frigorifera, quest’acqua si espande congelandosi, provocando la rottura degli alloggiamenti dei connettori in plastica, la distruzione delle guarnizioni dei cavi e causando guasti di isolamento ad alta tensione sotto Norme di sicurezza relative all'isolamento ISO 6469-1.
- Esposizione all'ammoniaca anidra ($NH_3$) con effetto corrosivo: I grandi magazzini frigoriferi industriali utilizzano un sistema di refrigerazione centralizzato a base di ammoniaca. Tracce di vapore di ammoniaca, combinandosi con l'acqua di condensa, formano idrossido di ammonio ($NH_4OH$, $pH > 11,5$), una soluzione fortemente alcalina che corrode rapidamente le sbarre collettrici in rame nudo, rimuove i rivestimenti zincati dei telai e rende fragili le guarnizioni standard in elastomero di gomma.
2. Modalità di guasto dei sistemi di propulsione tradizionali negli impianti per la produzione di proteine a -35 °C
I carrelli elevatori convenzionali alimentati a diesel, GPL e con batterie al piombo a liquido presentano gravi limitazioni operative e normative negli impianti di surgelazione degli alimenti:
| Componente del sottosistema | Autocarri a combustione interna (diesel/GPL) | Carrelli elevatori elettrici al piombo-acido a batteria | ZOSPOWER LiFePO4 sigillato per condizioni artiche |
|---|---|---|---|
| Mantenimento della capacità a bassa temperatura | Il gasolio si solidifica e si gelifica a $-15^\circ\text{C}$; sono necessari riscaldatori del blocco motore e un'elevata corrente di avviamento. | L'autonomia scende a meno del 50% di quella nominale a $-30^\circ\text{C}$; è necessario sostituire la batteria ogni 3,5-4,0 ore. | Mantiene una durata nominale superiore al 95% grazie all'autoriscaldamento della matrice in silicone a circuito chiuso, alimentata dinamicamente dal caricabatterie o dal pacco batterie. |
| Infiltrazione di umidità e cicli di gelo-disgelo | La condensa dei gas di scarico provoca la formazione di ruggine nei silenziatori; l'olio idraulico si emulsiona con l'acqua, bloccando le valvole. | L'acqua si condensa all'interno dei vassoi in acciaio delle batterie, mescolandosi con l'acido e formando un fango altamente corrosivo; i terminali si congelano. | Involucro ermetico con grado di protezione IP67, dotato di doppie guarnizioni in fluorosilicone lavorate a CNC e valvole di equalizzazione barometrica in Gore-Tex®. |
| Sicurezza alimentare e igiene (HACCP/FSMA) | È severamente vietato l'uso in congelatori chiusi; le sostanze tossiche $CO$, $NO_x$ e la fuliggine contaminano la carne e i prodotti ittici esposti. | Le emissioni di nebbia acida ($H_2SO_4$) e le postazioni pericolose per il rabbocco delle batterie violano le norme in materia di igiene alimentare stabilite dalla FDA e dall’USDA. | 100% a emissioni zero, senza emissioni gassose, composizione chimica atossica; involucro in acciaio blindato con rivestimento in polvere epossidica di grado alimentare. |
| Costi di manodopera per la sostituzione delle batterie e perdite dovute alle camere di compensazione | I serbatoi di stoccaggio del carburante non possono essere utilizzati all’interno di ambienti a temperatura controllata. | Richiede la sostituzione continua delle batterie all’esterno del congelatore, l’apertura delle porte delle camere di compensazione e la gestione di enormi carichi di refrigerazione. | Ricarica rapida 1C all’interno di zone cuscinetto isolate o di postazioni di ricarica riscaldate; nessuna sostituzione della batteria. |
3. Specifiche tecniche delle batterie LiFePO4 ZOSPOWER per condizioni artiche
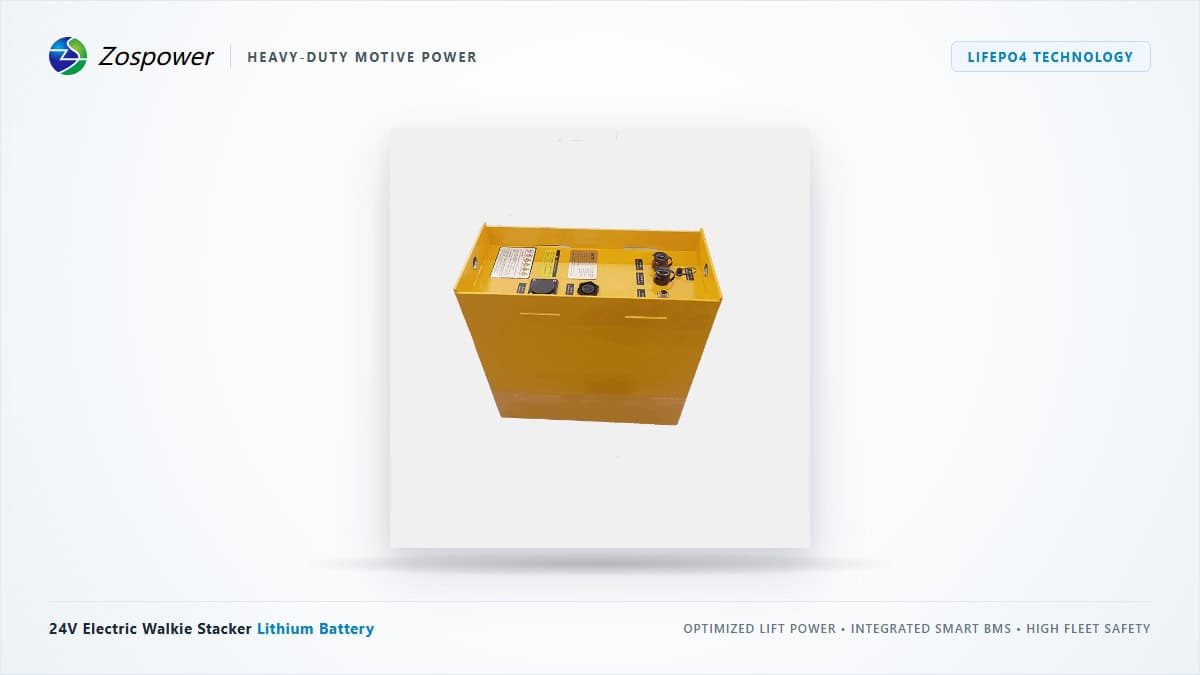
Gli ingegneri di ZOSPOWER hanno sviluppato sistemi di batterie al litio da 24 V, 48 V e 80 V, progettati per l’uso in condizioni artiche e specificamente studiati per resistere a temperature costanti di $-35^\circ\text{C}$ e a cicli di sanificazione intensivi:

- Condizionamento termico autonomo PTC multizona: Coperte riscaldanti PTC in silicone multistrato integrate avvolgono i singoli gruppi di celle. Quando il pacco batterie è collegato a un caricabatterie rapido o quando la sua temperatura scende al di sotto di $+5^\circ\text{C}$, il BMS avvia automaticamente il preriscaldamento. La ricarica ad alta corrente viene rigorosamente bloccata fino a quando le temperature interne delle celle non raggiungono i $+5^\circ\text{C}$, impedendo completamente il fenomeno catastrofico della placcatura del litio a bassa temperatura.
- Custodia IP67 completamente ermetica e con compensazione della pressione: Le robuste scatole in acciaio strutturale da 8 mm a 10 mm sono caratterizzate da saldature continue a giunto robotizzate e da una tenuta con O-ring in fluorosilicone a doppio canale. I sfiati con membrana Gore-Tex® impermeabile ad alta portata consentono la compensazione istantanea della pressione dell’aria durante rapidi sbalzi di temperatura da $-35^\circ\text{C} \leftrightarrow +25^\circ\text{C}$, impedendo la formazione di vuoto interno che aspirerebbe aria umida.
- Componenti elettronici incapsulati conformi e sbarre collettrici in rame nichelato: La scheda del BMS è incapsulata sottovuoto in gel elastomerico poliuretanico conforme alla norma UL94-V0, garantendo una totale immunità alla condensa. Le sbarre collettrici intercellulari ad alta corrente sono realizzate in rame privo di ossigeno con un rivestimento in elettro-nichel dello spessore di $15\ \mu\text{m}$, resistente alla corrosione alcalina da vapori di ammoniaca.
- Ricarica rapida tramite connettori REMA DIN: Dotati di connettori REMA DIN per impieghi gravosi, dotati di microinterruttori interni e contatti placcati in argento. Le flotte sfruttano le pause di 15 minuti degli operatori per effettuare la ricarica a 1C (fino a 250 A), eliminando la necessità di locali centralizzati dedicati alla ricarica delle batterie.
4. Costo totale di proprietà (TCO) quinquennale della flotta e modello finanziario della catena del freddo
Di seguito viene analizzata la giustificazione finanziaria del passaggio, nella gestione dei materiali della catena del freddo a bassa temperatura, alle batterie LiFePO4 di tipo artico, sulla base di un’attività commerciale attiva nel settore dei prodotti ittici e della carne cella frigorifera funzionamento del centro di distribuzione 16 carrelli elevatori elettrici a sbraccio e carrelli elevatori a contrappeso per carichi pesanti (con portata da 2,0 t a 3,5 t) nell'ambito di operazioni continue su tre turni, 24 ore su 24, 7 giorni su 7 (7.500 ore di funzionamento all'anno per autocarro):
| Componente di costo (16 camion frigoriferi, orizzonte temporale di 5 anni) | Flotta con batterie al piombo ad acido libero (3 pacchi per camion per un funzionamento 24 ore su 24, 7 giorni su 7) | ZOSPOWER Arctic LiFePO4 Fleet (1 pacco/camion) |
|---|---|---|
| Costo dell'energia elettrica per la ricarica | 648.000 $ (Efficienza di ricarica: 65% a temperature ambiente inferiori allo zero) | 432.000 $ (Efficienza di ricarica: 95%, recupero tramite frenata rigenerativa) |
| Capitale per le batterie (iniziale + sostituzioni per 2,5 anni) | 768.000 dollari (48 batterie al piombo, in base a un sistema di rotazione a 3 batterie) | 352.000 dollari (16 pacchi batteria Arctic LiFePO4, durata di progetto di 10 anni) |
| Costi di manodopera per la sostituzione delle batterie e l’utilizzo dei paranchi | 480.000 $ (rotazione continua su 3 turni, 6 cambi al giorno per camion) | 0 $ (Ricarica automatica 1C durante le pause) |
| Penalità per il carico di infiltrazione nel sistema di refrigerazione del congelatore | 240.000 dollari (carico di ricambio d’aria derivante dallo scambio di traffico nella camera di compensazione) | 0 $ (I camion pagano all’interno della zona cuscinetto; nessun traffico aggiuntivo nella camera di compensazione) |
| Corrosione da umidità e manutenzione dei contattori | 288.000 dollari (pulizia con acido, riparazioni del cablaggio congelato) | 32.000 $ (Manutenzione ordinaria dei freni meccanici e lubrificazione del sistema idraulico) |
| Costo totale del ciclo di vita quinquennale | $2,424,000 | $816,000 |
| Risparmio finanziario netto in 5 anni | — | 1.608.000 $ RISPARMIATI |
| Periodo di recupero dell'investimento | — | 9,1 mesi |
5. Protocollo di attuazione per l’elettrificazione della flotta di veicoli per il congelamento profondo
Per portare a termine con successo la conversione della flotta di veicoli per il trasporto a bassa temperatura senza compromettere i programmi di consegna delle proteine, i responsabili della logistica della catena del freddo dovrebbero seguire un protocollo di messa in servizio strutturato in tre fasi:
- Verifica dell'involucro termico e del punto di rugiada: Mappare i gradienti di temperatura e i livelli di umidità relativa tra le celle di congelamento rapido ($-35^\circ\text{C}$), le celle di stoccaggio ($-25^\circ\text{C}$) e le banchine a temperatura ambiente (+18°C). Specificare involucri con grado di protezione IP67 e valori nominali delle membrane in Gore-Tex® adeguati ai profili di condensa della struttura.
- Posizionamento delle stazioni di ricarica “Opportunity” nella zona cuscinetto: Eliminare i locali pericolosi destinati alle batterie. Installare caricatori rapidi distribuiti ad alta frequenza (80 V, 200 A) all’interno di vestiboli isolati o di anticamere tampone deumidificate (da +2 °C a +5 °C), consentendo ai carrelli di effettuare ricariche occasionali durante le pause obbligatorie di riposo di 15 minuti dei conducenti.
- Telematica CAN-bus e monitoraggio dell'isolamento: Collegare il sistema telematico BMS del veicolo al sistema SCADA di supervisione dell'impianto tramite il protocollo CAN SAE J1939. Registrare continuamente in tempo reale le temperature delle celle, lo stato delle coperte riscaldanti interne e la resistenza di isolamento ad alta tensione ($ ext{k}\Omega/\text{V}$), prevenendo i guasti da condensa prima che i veicoli rientrino nei depositi a temperature inferiori allo zero.
Affronta il freddo gelido con ZOSPOWER
Per garantire un funzionamento affidabile negli abbattitori di temperatura a $-35^\circ\text{C}$ è necessaria una progettazione ingegneristica senza compromessi: dal condizionamento termico attivo delle batterie alla distribuzione elettrica ermeticamente sigillata.
Contattate oggi stesso il nostro team di ingegneri specializzati nell’elettrificazione della catena del freddo per esaminare i disegni dimensionali dei veicoli, valutare i requisiti di potenza per il condizionamento termico e configurare pacchi batteria LiFePO4 personalizzati, adatti alle condizioni artiche, per la vostra flotta.