Électrification des chariots élévateurs AGV et AMR : le moteur de la nouvelle génération d'automatisation des entrepôts
L'automatisation des entrepôts est passée d'un luxe futuriste à une nécessité opérationnelle. Sous la pression incessante des expéditions liées au commerce électronique, des contraintes d'espace et de la pénurie persistante de main-d'œuvre industrielle, les centres logistiques du monde entier déploient rapidement Véhicules à guidage automatique (AGV), Robots mobiles autonomes (AMR), et Chariots élévateurs à guidage automatique (AGF) pour assurer le transport en continu des palettes, le tri et le stockage en rayonnages à grande hauteur.
Toutefois, la rentabilité économique des investissements dans la robotique, qui nécessitent d'importants capitaux, dépend d'un paramètre essentiel : disponibilité des équipements et fiabilité de l'alimentation électrique. Un chariot élévateur robotisé immobilisé en raison d'une batterie déchargée, d'alertes d'emballement thermique ou de cycles de recharge lents entraîne instantanément un goulot d'étranglement sur les lignes de tri automatisées.
Alors que les anciennes flottes de manutention s'appuyaient sur des batteries conventionnelles à électrolyte liquide batteries de traction au plomb-acide, la manutention robotisée impose un paradigme électrochimique totalement différent : une vitesse élevée Systèmes d'alimentation au phosphate de fer et de lithium (LiFePO₄) conçu pour une recharge automatisée en continu selon les opportunités, une télémétrie par bus CAN en moins d'une milliseconde et aucune intervention humaine.
Cette analyse sectorielle examine l'intégration des batteries au lithium pour véhicules motorisés au sein de flottes robotisées automatisées, les protocoles de recharge automatique (conductrice vs inductive), la communication entre le BMS et le WCS (système de gestion d'entrepôt), ainsi que le retour sur investissement (ROI) sur plusieurs équipes.
1. Pourquoi les batteries au plomb ne conviennent pas aux opérations automatisées avec des AGV/AMR
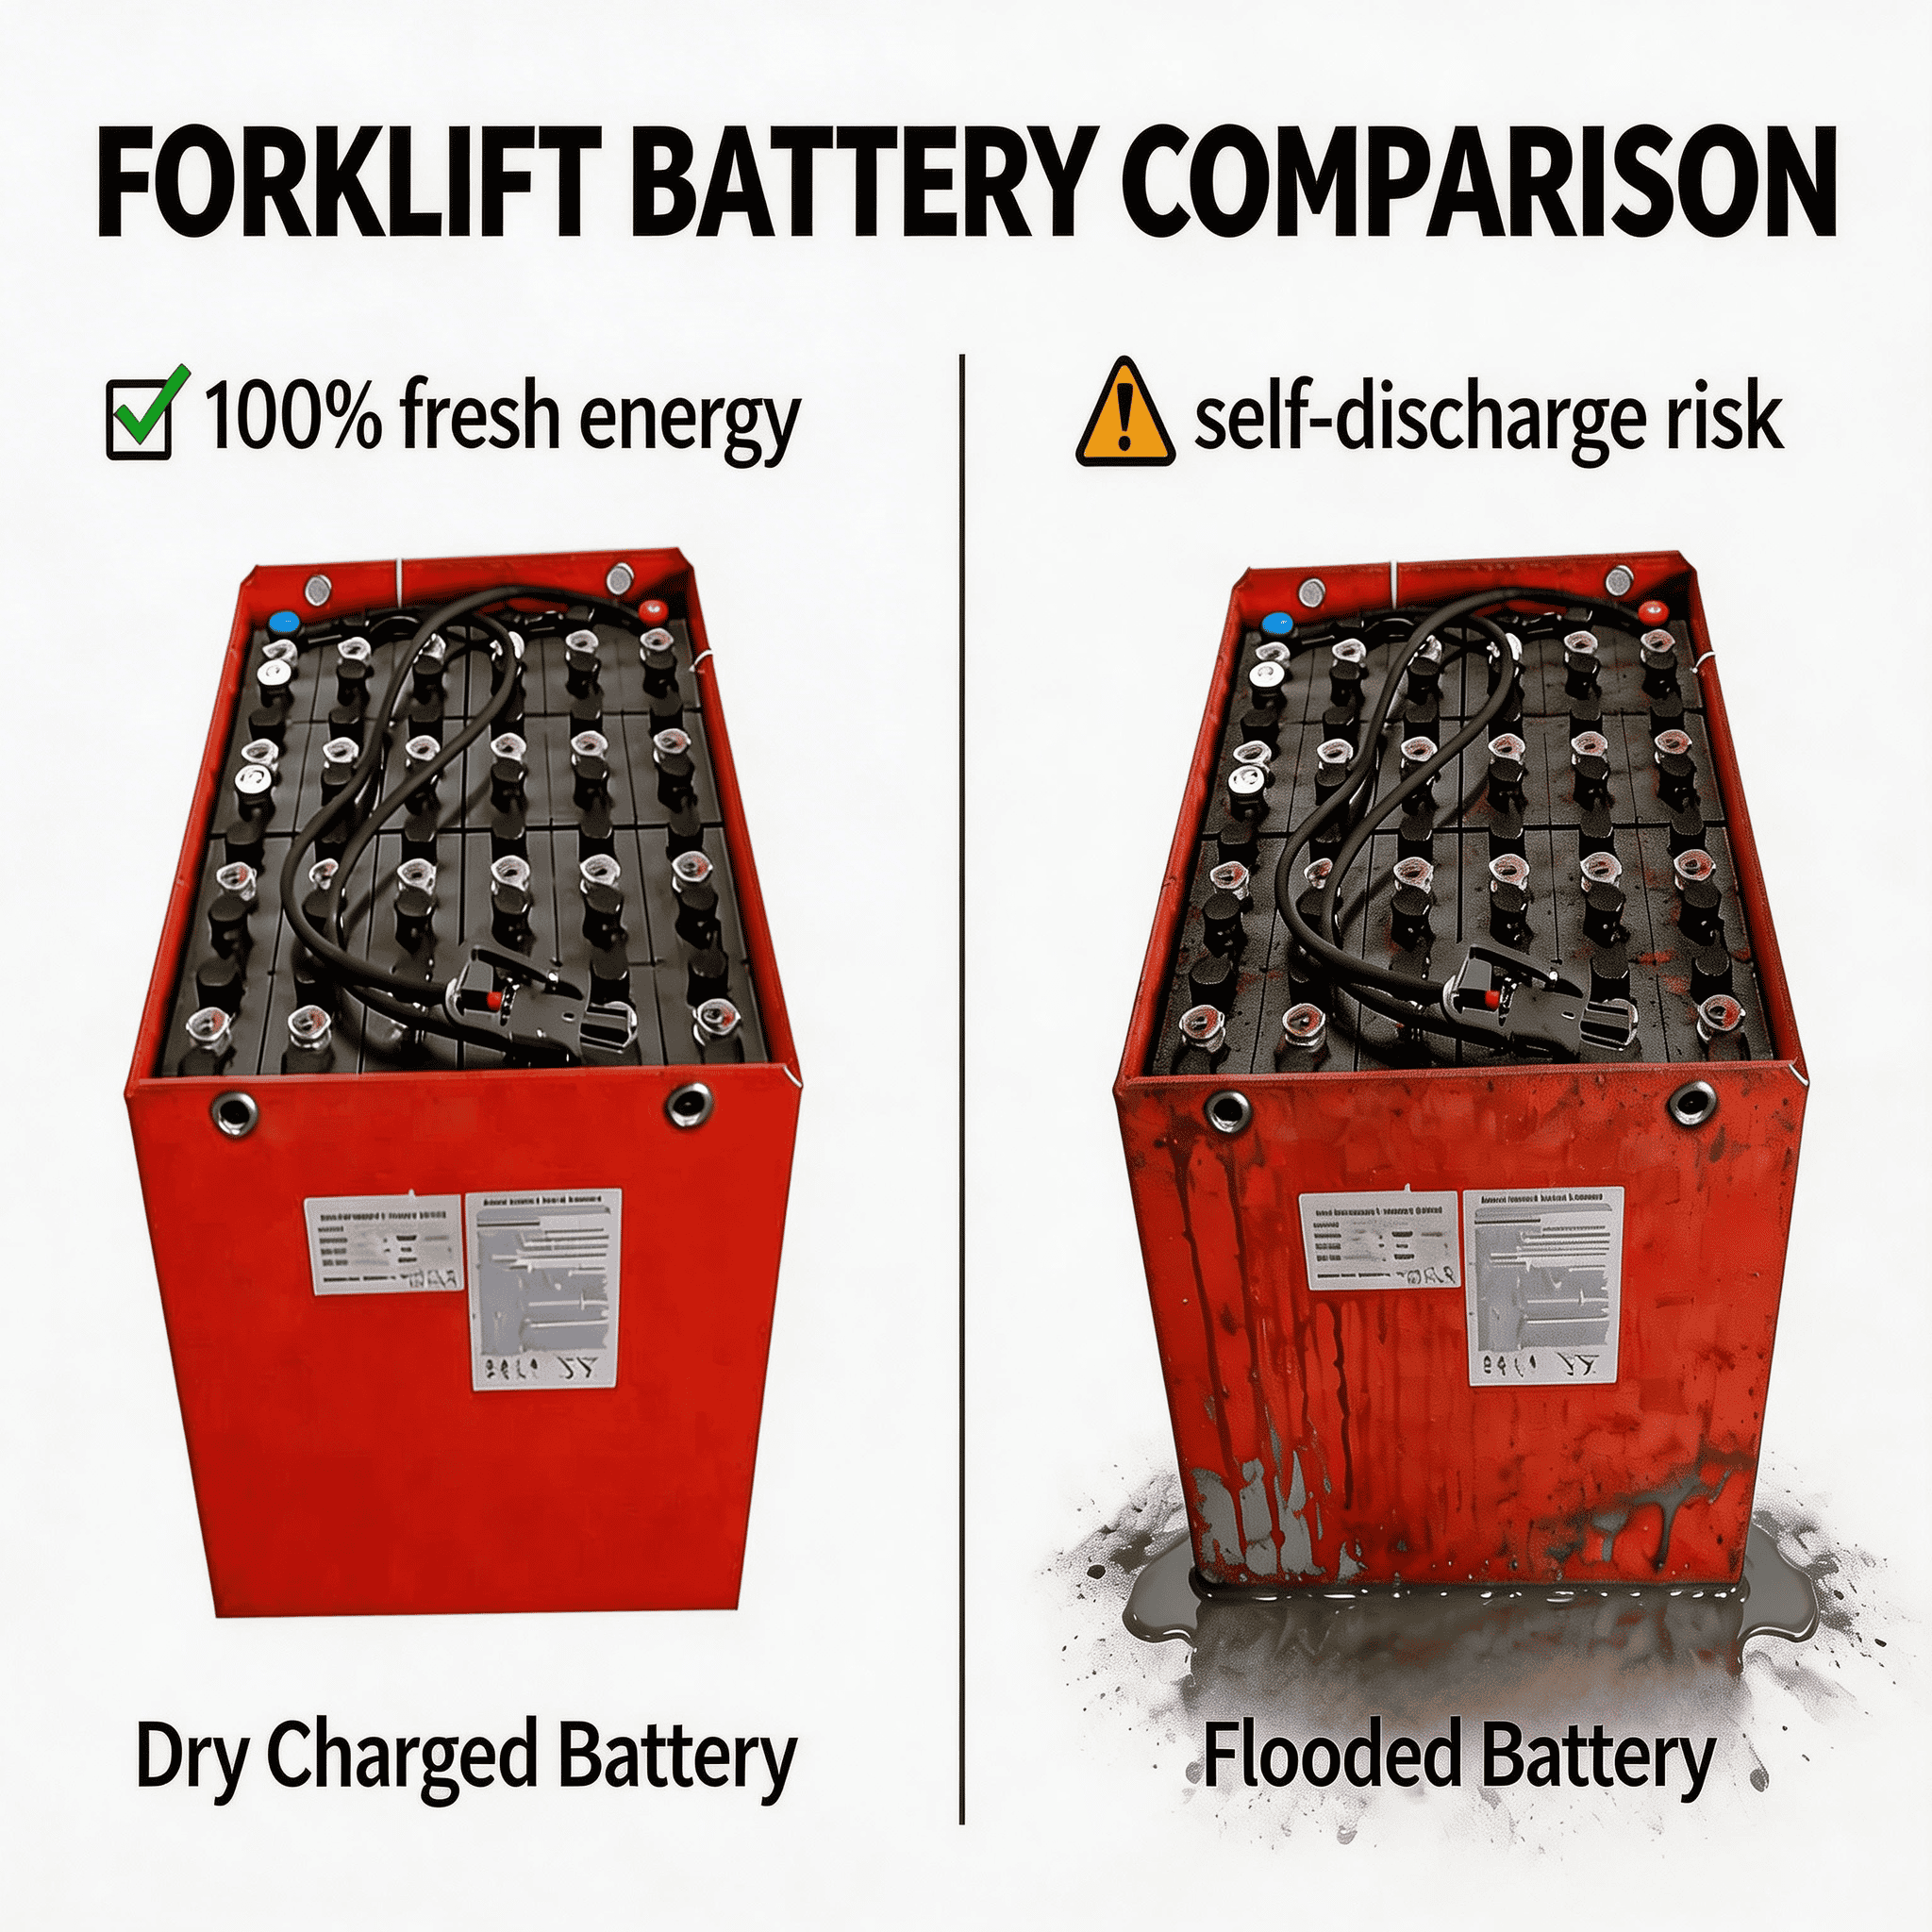
Les chariots élévateurs à guidage automatique sont conçus pour fonctionner en autonomie 24 heures sur 24, 7 jours sur 7 et 365 jours par an. La technologie traditionnelle des batteries au plomb-acide à électrolyte liquide engendre des goulots d'étranglement critiques lorsqu'elle est intégrée à des systèmes robotiques :
- Intervention humaine obligatoire: Les batteries au plomb nécessitent des ajouts hebdomadaires d'eau déionisée, des charges d'égalisation et des rinçages manuels, ce qui va à l'encontre de l'objectif principal de l'automatisation sans intervention humaine.
- Temps d'arrêt prolongé lié à la recharge: Le fait de devoir charger ces véhicules pendant 8 heures, puis de les refroidir chimiquement pendant 8 heures immobilise ces AGV de grande valeur pendant plus de la moitié de leur durée de vie opérationnelle, ce qui oblige à utiliser deux fois plus de véhicules robotisés pour maintenir le débit de l'installation.
- Chute de tension et erreurs de navigation: À mesure que les batteries au plomb se déchargent, leur tension de sortie diminue considérablement. Sur les AGV, ces chutes de tension peuvent provoquer du bruit au niveau des capteurs LiDAR, une dérive des codeurs et des arrêts d'urgence inattendus dus à une tension insuffisante en plein milieu d'une allée.
- Émission de gaz acides corrosifs: Les émanations des batteries au plomb libèrent des vapeurs acides qui corrodent les capteurs optiques sensibles, les miroirs de navigation laser et les composants électroniques internes du véhicule.
2. Les avantages du LiFePO4 dans le domaine de la robotique autonome
Moderne batteries LiFePO4 industrielles redéfinir complètement la disponibilité des flottes automatisées :
| Indicateur opérationnel | AGV traditionnels à batterie au plomb | Solution ZOSPOWER pour véhicules guidés (AGV) à batterie LiFePO4 à débit élevé |
|---|---|---|
| Acceptation des frais d'opportunité | Médiocre ; entraîne une surchauffe et une sulfatation en cas de recharge par courtes impulsions. | Exceptionnel; supporte des courants de charge rapide compris entre 1C et 2C sans contrainte thermique. |
| Interface de recharge automatisée | Nécessite le retrait manuel de la batterie ou l'utilisation de salles de remplacement. | Socles de recharge automatiques intégrés au sol ou au mur; les plaques de contact automatisées s'emboîtent parfaitement. |
| Stabilité de la tension lors du changement de vitesse | Le SOC diminue progressivement, passant de 100% à 20%. | Courbe de décharge plate; couple moteur constant et tensions des capteurs précises jusqu'à un niveau de charge (SOC) de 5%. |
| Taux d'utilisation de la flotte | Généralement entre 50% et 60%, en raison des pertes liées à la charge et au refroidissement. | Taux de disponibilité de la flotte de plus de 95%; recharges rapides de 10 à 15 minutes pendant les temps d'inactivité. |
| Durée de vie et retour sur investissement | 1 200 à 1 500 cycles (remplacement nécessaire tous les 2 à 3 ans). | 3 500 à 4 000 cycles et plus avec un DOD de 80% (durée de vie de 8 à 10 ans en fonctionnement en équipes successives). |
3. Architecture de recharge automatisée : une opportunité de recharge rapide
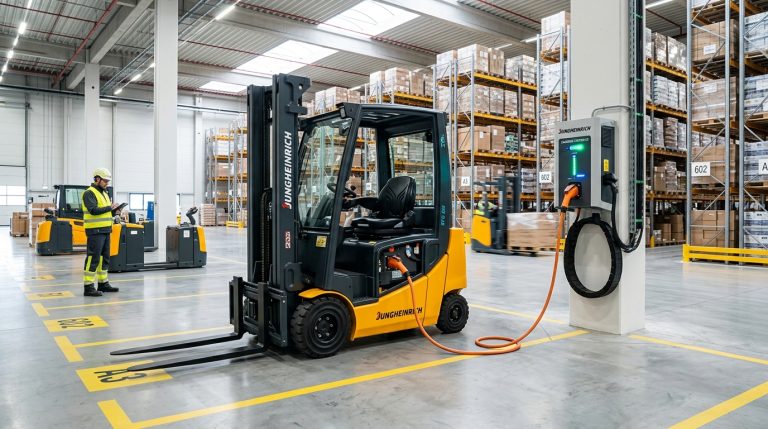
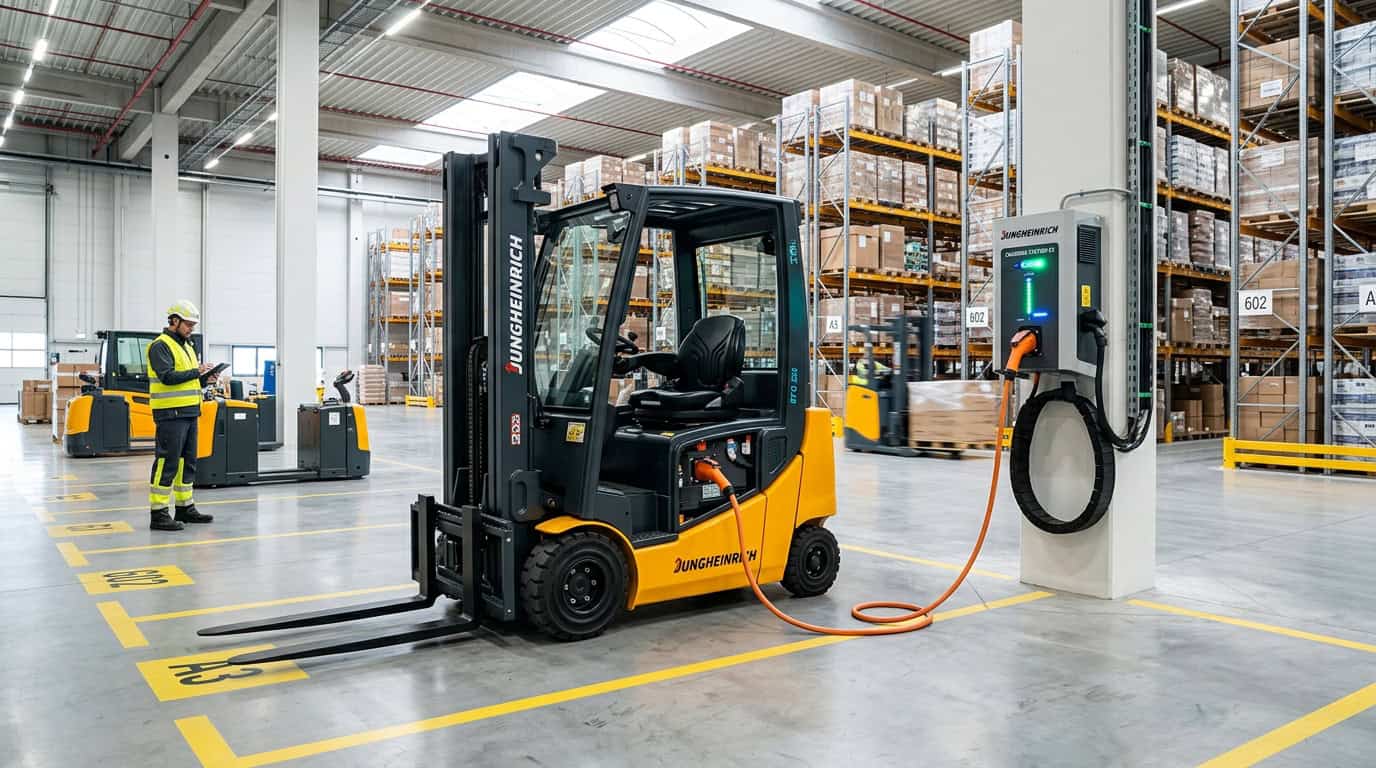
Plutôt que de stationner les AGV dans des salles de recharge isolées, les entrepôts automatisés modernes ont recours à bornes de recharge à usage occasionnel décentralisées intégrés directement le long des itinéraires de déplacement automatisés :
A. Contacts conducteurs automatisés (balais en cuivre / carbone)
Des plaques de contact en cuivre, fixées au sol ou au mur, viennent en prise avec des balais à ressort situés sur le châssis du véhicule à guidage automatique (AGV). Lorsqu'un chariot élévateur automatisé dépose une palette à une station de transfert de convoyeur ou attend dans une file d'attente, il s'accouple automatiquement au chargeur. En seulement 12 à 15 minutes d'inactivité, un Chargeur haute fréquence 80 V, 100 A – 200 A permet de recharger suffisamment d'ampères-heures pour assurer encore 2 heures de transport automatisé en continu.
B. Intégration des logiciels de télématique de flotte et de gestion de la chaîne logistique (WCS)
Les batteries au lithium pour AGV de ZOSPOWER sont destinées à un usage industriel Protocoles de communication CANopen / J1939 et RS485. Le système de gestion de batterie (BMS) intégré à la batterie transmet en continu, directement au système central de contrôle de l'entrepôt (WCS), des données précises concernant l'état de charge (SOC 0–100%), les tensions de chaque cellule, le débit de courant et la température interne.
L'algorithme WCS achemine de manière intelligente les véhicules vers les bornes de recharge uniquement pendant les périodes d'accalmie prévues ou lorsque le niveau de charge (SOC) passe en dessous de seuils prédéfinis, évitant ainsi les coupures intempestives dues à une batterie déchargée en cours de mission.
4. Respect des normes de sécurité et prévention des risques dans les installations sans personnel
Dans les entrepôts automatisés « lights-out », où aucun personnel humain n'est présent, la sécurité des batteries doit être infaillible. Comme indiqué dans notre guide complet Guide de sécurité et de conformité relatif aux batteries de chariots élévateurs, Les batteries ZOSPOWER sont conçues pour répondre aux normes UL 2580 et UN 38.3.
La composition chimique LiFePO₄ se caractérise par une structure cristalline d’olivine ultra-stable qui ne libère pas d’oxygène dans des conditions de forte contrainte, éliminant ainsi les risques d’emballement thermique inhérents aux cellules NMC destinées au grand public. Associée à un système automatisé de déconnexion par contacteurs à plusieurs niveaux et à un préchauffage thermique en boucle fermée pour logistique robotisée pour l'entreposage frigorifique jusqu'à -30 °C, les installations fonctionnent en toute sécurité en matière d'incendie.
5. Bibliothèque complète d'ingénierie des systèmes de propulsion et de modernisation
Que ce soit pour convertir des chariots élévateurs à conducteur à bord classiques ou pour concevoir des plateformes robotisées sur mesure, consultez nos guides techniques :
- Tendances macroéconomiques du marché: Tendances du marché mondial des batteries pour chariots élévateurs à fourche à l'horizon 2026 : pourquoi les flottes adoptent-elles le LiFePO4 ?
- Lancement du produit: Chargeur intelligent haute fréquence ZOSPOWER 80 V 100 A-200 A
- L'excellence en matière de fabrication: Au cœur de l'usine ZOSPOWER : soudage au laser et contrôles qualité en fin de ligne de production
- Normes de sécurité: Guide de sécurité et de conformité relatif aux batteries de chariots élévateurs : normes UL 2580 et NFPA
- Analyse financière: Guide de calcul du coût total de possession (TCO) et du retour sur investissement (ROI) des chariots élévateurs au lithium par rapport à ceux au plomb-acide
- Conversions par marque: Toyota | Couronne | Linde | Heli & Hangcha
6. Demander les spécifications techniques personnalisées des batteries pour AGV / AMR
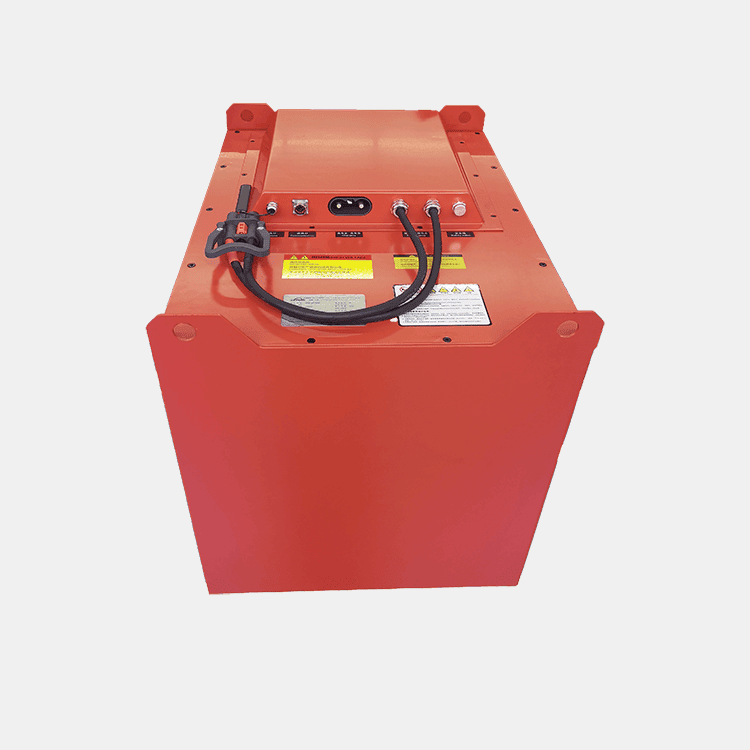
ZOSPOWER collabore avec des fabricants d'équipements d'origine (OEM) spécialisés dans la robotique, des intégrateurs de systèmes d'entrepôt et des installations de manutention automatisée afin de concevoir des modules de batteries LiFePO4 sur mesure de 24 V, 48 V et 80 V, équipés de contacts de charge automatisés, d'un système télématique numérique et de boîtiers en acier de forte épaisseur.
Vous souhaitez mettre en œuvre un projet de chariots élévateurs automatisés (AGV ou AMR) ?
Contactez l'équipe d'ingénierie robotique de ZOSPOWER pour obtenir des configurations de tension sur mesure, l'intégration de plaques de recharge automatisées, des protocoles CAN-bus et des accords de fabrication OEM en grande série.