No interior de instalações de processamento primário de proteínas, câmaras de congelação rápida de produtos do mar pelágicos e centros logísticos industriais de armazenamento a frio, o equipamento de manuseamento de materiais opera nas condições térmicas e químicas mais adversas de toda a cadeia de abastecimento alimentar. Manter as câmaras frigoríficas comerciais a temperaturas constantes entre $-28^\circ\text{C}$ e $-35^\circ\text{C}$ (com congeladores criogénicos em espiral a atingirem $-40^\circ\text{C}$) leva os sistemas mecânicos e elétricos ao limite da avaria. Quando as empilhadoras transitam continuamente entre câmaras frigoríficas com temperaturas abaixo de zero e áreas de manobra nas docas à temperatura ambiente de $+25^\circ\text{C}$, os ciclos térmicos rápidos induzem uma condensação atmosférica severa (“suor”), inundando os conectores elétricos e causando curto-circuitos por traços dendríticos. Simultaneamente, a refrigeração industrial que recorre à amoníaca anidra ($NH_3$, regulamentada pela norma OSHA 29 CFR 1910.119 e pelas normas da IIAR) introduz vapores atmosféricos alcalinos e corrosivos que destroem a cablagem de cobre padrão e atacam os terminais das baterias de chumbo-ácido. Esta análise estratégica do setor avalia como os operadores globais de logística de carne e marisco estão a substituir empilhadores a combustão e de chumbo-ácido com falhas por empilhadores de nível ártico, hermeticamente selados Bateria LiFePO4 sistemas equipados com climatização autónoma multizona para cumprimento dos requisitos da cadeia de frio em 2026.
1. Realidades logísticas do transporte a baixíssimas temperaturas: temperaturas criogénicas e stress causado pelo vapor de amoníaco
O armazenamento de proteínas em congeladores de baixa temperatura apresenta desafios electroquímicos, termodinâmicos e mecânicos únicos que ultrapassam as capacidades do equipamento convencional de manuseamento de materiais:
- Inércia eletroquímica e perda de capacidade: A $-30^\circ\text{C}$, a condutividade iónica dos eletrólitos líquidos convencionais das baterias diminui mais de 80%, enquanto a resistência interna de transferência de carga ($R_{ct}$) aumenta exponencialmente:
$$R_{ct}(T) = R_0 \cdot \exp\left(\frac{E_a}{R \cdot T}\right)$$
Nas baterias de chumbo-ácido não condicionadas, isto traduz-se numa perda imediata de 45% a 55% da capacidade útil, acompanhada por uma queda acentuada da tensão que faz com que os carros de elevação das empilhadoras retráteis parem sob paletes com peso nominal de 2,5 toneladas. - O ciclo de condensação do “suor do congelador”: A entrada de uma empilhadeira exposta ao frio ($-30^\circ\text{C}$) numa zona de carga à temperatura ambiente (+20 °C, 70 % de HR) faz com que o ar quente e húmido se condense instantaneamente nas superfícies metálicas geladas. A humidade penetra em caixas elétricas não vedadas, formando poças de água condutoras. Quando o veículo volta a entrar no congelador, esta água expande-se ao congelar, rachando as caixas de plástico dos conectores, destruindo as vedações dos cabos e causando falhas de isolamento de alta tensão sob Normas de segurança relativas ao isolamento da norma ISO 6469-1.
- Exposição à amoníaca anidra ($NH_3$) com efeito corrosivo: Os grandes armazéns frigoríficos industriais utilizam refrigeração centralizada a amoníaco. Vapores de amoníaco em quantidades vestigiais, combinados com a água de condensação, formam hidróxido de amónio ($NH_4OH$, $pH > 11,5$), uma solução intensamente alcalina que corrói rapidamente as barras condutoras de cobre sem revestimento, danifica os revestimentos galvanizados dos chassis e torna frágeis as juntas de borracha elastoméricas padrão.
2. Modos de falha dos sistemas de propulsão tradicionais em instalações de produção de proteínas a -35 °C
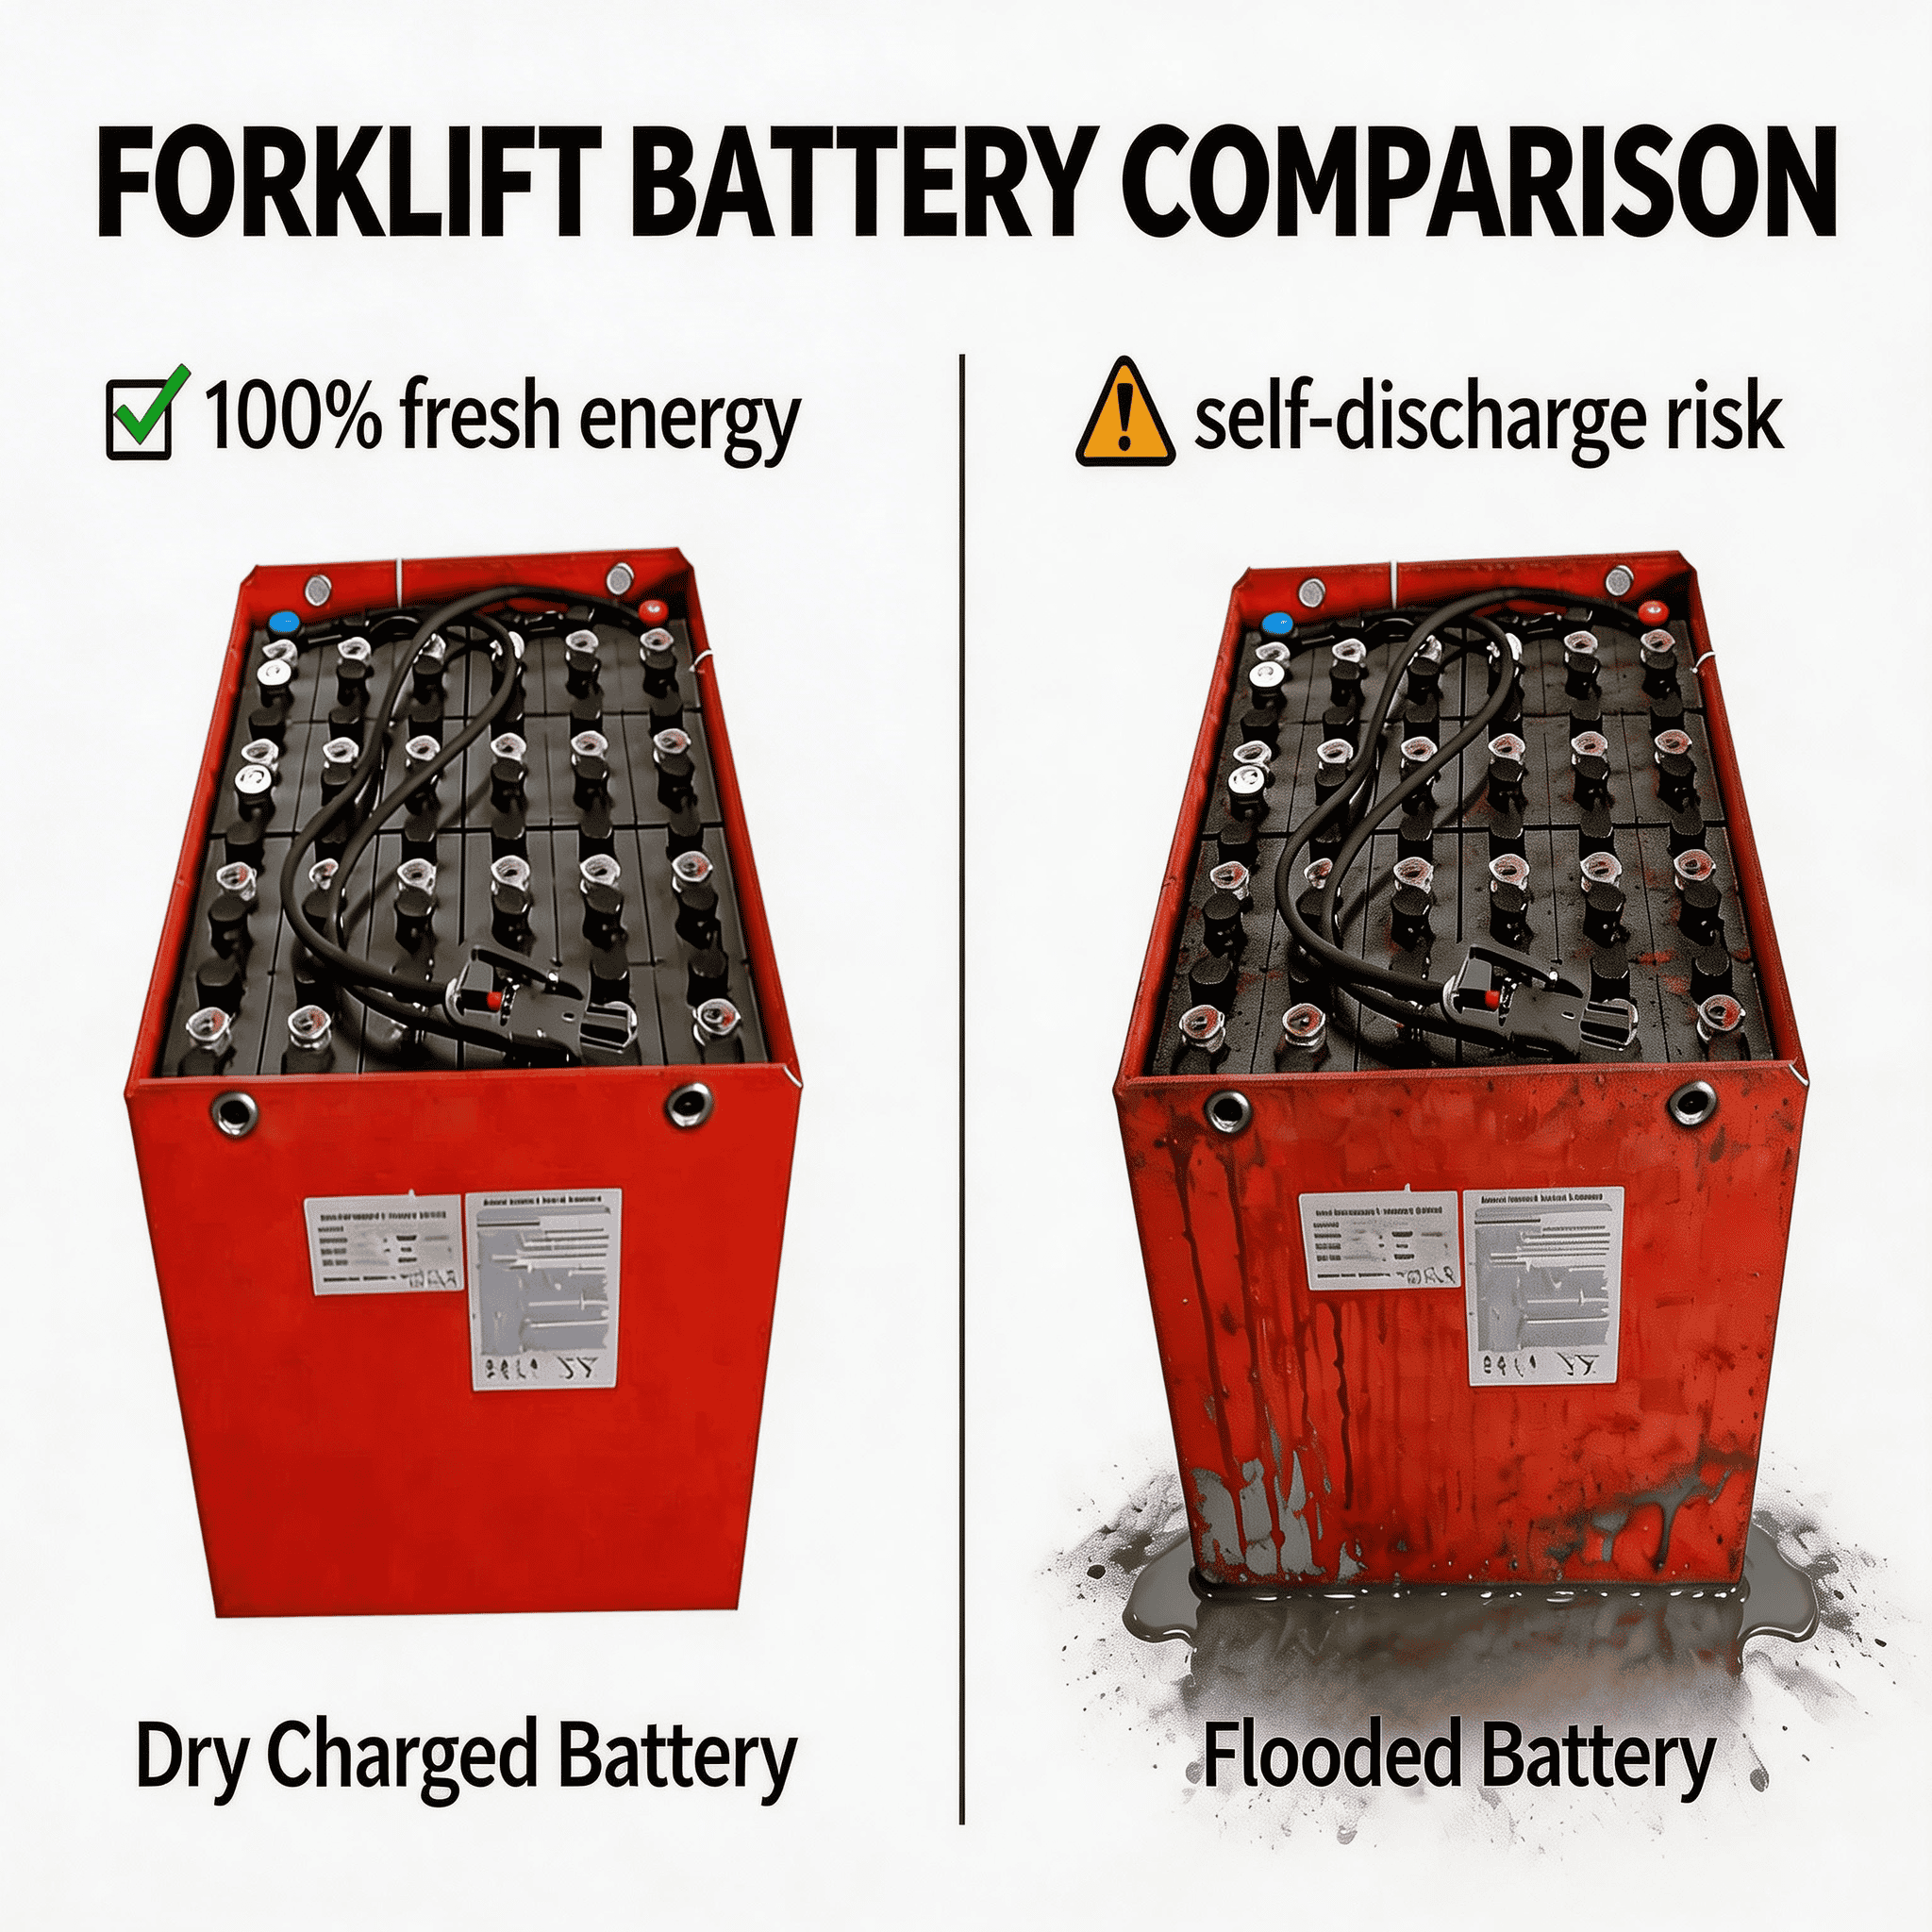
As empilhadoras convencionais a gasóleo, a GPL e com baterias de chumbo-ácido inundadas apresentam graves limitações operacionais e regulamentares em instalações de armazenamento de alimentos a temperaturas muito baixas:
| Componente do subsistema | Camiões de combustão interna (diesel/GPL) | Empilhadores elétricos de chumbo-ácido com bateria de líquido | ZOSPOWER LiFePO4 selado para condições árticas |
|---|---|---|---|
| Retenção da capacidade a baixas temperaturas | O gasóleo solidifica e gelifica a $-15^\circ\text{C}$; são necessários aquecedores do bloco do motor e uma corrente de arranque elevada. | A autonomia nominal desce para <50% a $-30^\circ\text{C}$; é necessário substituir a bateria a cada 3,5 a 4,0 horas. | Mantém mais de 95% do tempo de funcionamento nominal através de um sistema de autoaquecimento com matriz de silicone em circuito fechado, alimentado dinamicamente pelo carregador ou pela bateria. |
| Penetração de humidade e ciclos de congelamento-descongelamento | A condensação dos gases de escape provoca ferrugem nos silenciadores; o óleo hidráulico emulsiona com a água, congelando as válvulas. | A água condensa-se no interior das bandejas de aço das baterias, misturando-se com o ácido e formando lamas altamente corrosivas; os terminais congelam completamente. | Caixa hermética com classificação IP67, com juntas duplas de fluorosilicone fabricadas por CNC e orifícios de equalização barométrica Gore-Tex®. |
| Segurança Alimentar e Higiene (HACCP/FSMA) | É estritamente proibido em congeladores fechados; os gases tóxicos $CO$, $NO_x$ e a fuligem contaminam a carne e os mariscos expostos. | A libertação de névoa ácida ($H_2SO_4$) e as áreas de enchimento de baterias, consideradas perigosas, violam os requisitos de higiene alimentar da FDA/USDA. | 100 % sem emissões, sem libertação de gases, composição química não tóxica; invólucro em aço blindado com revestimento em pó epóxi de qualidade alimentar. |
| Custos de mão-de-obra associados à troca de baterias e perdas na câmara de pressão | Os tanques de armazenamento de combustível não podem ser utilizados no interior de espaços com temperatura controlada. | Exige a substituição contínua das baterias fora do congelador, a abertura das portas das câmaras de compensação e o funcionamento de enormes cargas de refrigeração. | Carregamento rápido de 1C em zonas tampão isoladas ou em baías de carregamento aquecidas; sem troca de baterias. |
3. Especificações técnicas do LiFePO4 «Arctic-Grade» da ZOSPOWER
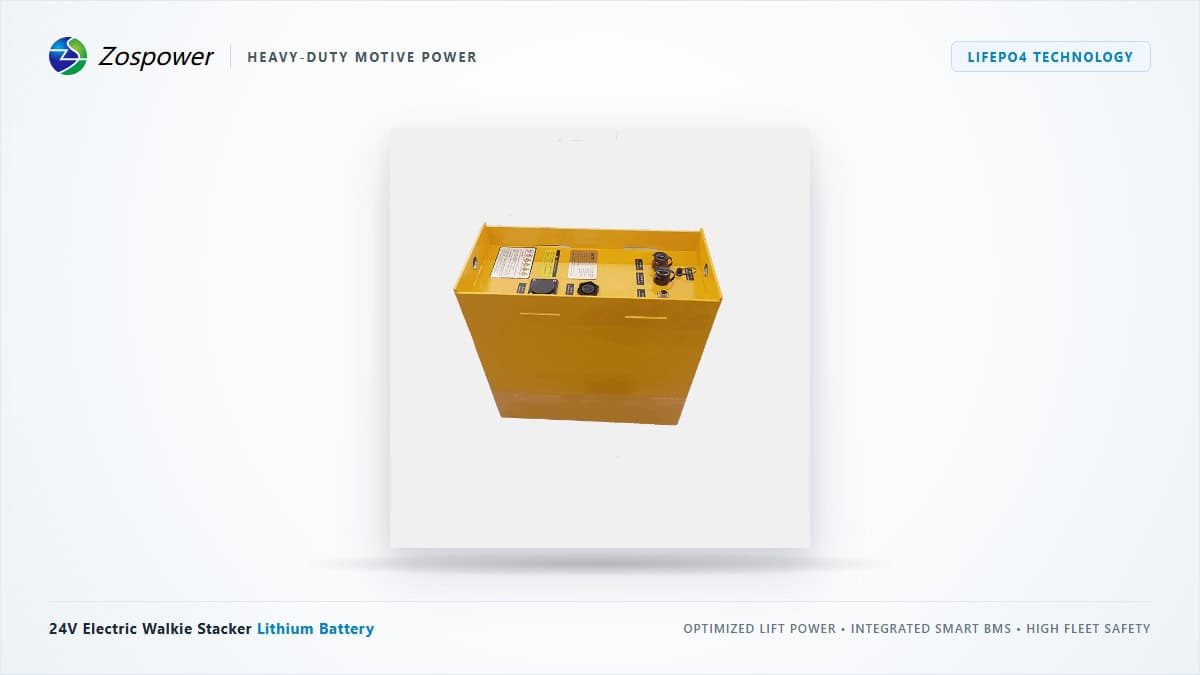
Os engenheiros da ZOSPOWER desenvolveram sistemas de baterias de lítio de 24 V, 48 V e 80 V, adequados para condições árticas, concebidos especificamente para resistir a temperaturas contínuas de $-35^\circ\text{C}$ e a ciclos de higienização intensivos:

- Condicionamento térmico PTC autónomo multizona: Mantas de aquecimento PTC de silicone multicamadas integradas envolvem cada grupo de células. Quando ligadas a um carregador rápido ou quando a temperatura da bateria desce abaixo de $+5^\circ\text{C}$, o BMS inicia automaticamente o pré-aquecimento. O carregamento de alta corrente é estritamente bloqueado até que as temperaturas centrais das células atinjam $+5^\circ\text{C}$, impedindo completamente a catastrófica deposição de lítio a baixas temperaturas.
- Caixa totalmente hermética e com equalização de pressão, com classificação IP67: As caixas de aço estrutural de grande espessura, entre 8 mm e 10 mm, apresentam soldadura robótica contínua e vedação por anéis em O de fluorosilicone de canal duplo. Os respiradouros com membrana Gore-Tex® impermeável de alto fluxo permitem a equalização instantânea da pressão atmosférica durante variações rápidas de temperatura entre $-35^\circ\text{C} \leftrightarrow +25^\circ\text{C}$, impedindo a formação de vácuo interno que aspire ar húmido.
- Componentes eletrónicos encapsulados conformes e barras condutoras de cobre niqueladas: A placa de circuito do BMS é encapsulada a vácuo em gel elastomérico de poliuretano UL94-V0, proporcionando imunidade total à condensação. As barras condutoras de alta corrente entre as células são fabricadas em cobre isento de oxigénio com um revestimento de eletro-níquel de $15\ \mu\text{m}$, sendo resistentes à corrosão alcalina causada pelo vapor de amoníaco.
- Carregamento rápido de oportunidade através de conectores REMA DIN: Equipados com conectores REMA DIN de alta resistência, dotados de microinterruptores internos e contactos banhados a prata. As frotas aproveitam os intervalos de 15 minutos de pausa dos operadores para carregar a 1C (até 250 A), eliminando a necessidade de salas centralizadas de carregamento de baterias.
4. Custo total de propriedade (TCO) da frota ao longo de cinco anos e modelo financeiro da cadeia de frio
A justificação financeira para a transição da gestão de materiais congelados na cadeia de frio para baterias LiFePO4 de nível ártico é analisada abaixo, com base num mercado ativo de produtos do mar e carne armazenamento a frio centro de distribuição em funcionamento 16 empilhadores elétricos de alcance e empilhadores contrapesados para cargas pesadas (com capacidade de 2,0 T a 3,5 T) em operações contínuas de três turnos, 24 horas por dia, 7 dias por semana (7 500 horas de funcionamento por ano por camião):
| Componente de custo (16 camiões frigoríficos, horizonte temporal de 5 anos) | Frota com baterias de chumbo-ácido de eletrólito líquido (3 conjuntos por camião para funcionamento 24 horas por dia, 7 dias por semana) | ZOSPOWER Arctic LiFePO4 Fleet (1 embalagem/camião) |
|---|---|---|
| Custo da eletricidade para carregamento | 648 000 $ (Eficiência de carregamento: 65 % em temperatura ambiente abaixo de zero) | 432 000 $ (Eficiência de carregamento: 95 %, recuperação de energia através da travagem regenerativa) |
| Capital de baterias (inicial + substituições ao longo de 2,5 anos) | 768 000 dólares (48 conjuntos de baterias de chumbo-ácido, devido à rotação de 3 conjuntos) | 352 000 dólares (16 conjuntos Arctic LiFePO4, vida útil prevista de 10 anos) |
| Custos de mão-de-obra relacionados com a troca de baterias e o içamento | 480 000 $ (troca contínua em 3 turnos, 6 trocas por camião por dia) | 0 $ (Cobrança automática de oportunidades 1C durante os períodos de pausa) |
| Penalização pela carga de infiltração na refrigeração de congeladores | 240 000 dólares (carga de troca de ar resultante do tráfego na câmara de compensação) | 0 $ (Os camiões carregam dentro da zona tampão; sem tráfego adicional na câmara de compensação) |
| Corrosão causada pela humidade e manutenção dos contactores | 288 000 dólares (limpeza com ácido, reparação de chicotes de cabos congelados) | 32 000 $ (Lubrificação de rotina dos travões mecânicos e do sistema hidráulico) |
| Custo total do ciclo de vida de 5 anos | $2,424,000 | $816,000 |
| Poupança financeira líquida em 5 anos | — | $1 608 000 POUPADOS |
| Período de recuperação do investimento | — | 9,1 meses |
5. Protocolo de implementação para a eletrificação da frota de congeladores
Para levar a cabo com sucesso a conversão de uma frota de congeladores sem perturbar os horários de distribuição de proteínas, os diretores de logística da cadeia de frio devem seguir um protocolo de colocação em funcionamento estruturado em três fases:
- Auditoria do invólucro térmico e do ponto de orvalho: Mapeie os gradientes de temperatura e os níveis de humidade relativa entre os congeladores rápidos ($-35^\circ\text{C}$), as câmaras de armazenamento ($-25^\circ\text{C}$) e as docas à temperatura ambiente (+18 °C). Especifique caixas com classificação IP67 e membranas Gore-Tex® adequadas aos perfis de condensação das instalações.
- Localização ideal para a instalação de carregadores na zona tampão: Eliminar as salas de baterias perigosas. Instalar carregadores rápidos distribuídos de alta frequência (80 V, 200 A) em vestíbulos isolados ou antecâmaras tampão desumidificadas (+2 °C a +5 °C), permitindo que os camiões realizem carregamentos oportunos durante as pausas obrigatórias de 15 minutos para descanso dos condutores.
- Telemática CAN-bus e monitorização do isolamento: Ligar a telemática do BMS do veículo ao sistema SCADA de supervisão da fábrica através do protocolo CAN SAE J1939. Registar continuamente, em tempo real, as temperaturas das células, o estado da manta de aquecimento interna e a resistência de isolamento de alta tensão ($ ext{k}\Omega/\text{V}$), prevenindo falhas por condensação antes de os veículos voltarem a entrar em câmaras com temperaturas abaixo de zero.
Enfrente o frio intenso com a ZOSPOWER
Para funcionar de forma fiável em congeladores rápidos a $-35^\circ\text{C}$, é necessária uma engenharia sem concessões — desde o condicionamento térmico ativo da bateria até à distribuição de energia elétrica hermeticamente selada.
Contacte hoje mesmo a nossa equipa de engenharia de eletrificação da cadeia de frio para analisar os desenhos dimensionais dos veículos, avaliar os requisitos de potência para o condicionamento térmico e configurar conjuntos de baterias LiFePO4 personalizados, adequados para condições árticas, para a sua frota.