As global cold chain logistics expands across refrigerated food distribution, deep-freeze pharmaceuticals, and biopharma supply chains, warehouse facility managers face unprecedented operational pressures. Operating material handling equipment in extreme sub-zero environments (-20°C to -30°C) amplifies equipment degradation, accelerates energy consumption, and complicates corporate ESG (Environmental, Social, and Governance) decarbonization targets. Transitioning cold storage forklift fleets from traditional flooded lead-acid batteries to custom-engineered Lithium Iron Phosphate (LiFePO4) systems is no longer just a maintenance upgrade—it has become a strategic imperative for operational survivability and carbon accounting compliance in 2026.
1. Global ESG Mandates & Sub-Zero Operational Realities
Los almacenes frigoríficos y de congelados se encuentran entre las instalaciones industriales que más energía consumen en el sector inmobiliario comercial, con un consumo de hasta Entre 10 y 12 veces más kilovatios-hora por metro cuadrado que los centros de distribución estándar en entornos secos. Ante el endurecimiento de las normas internacionales de información sobre sostenibilidad —como la Directiva de la UE sobre la diligencia debida en materia de sostenibilidad empresarial (CSDDD), la Ley de California sobre la rendición de cuentas de las empresas en materia climática (SB 253), y la NIIF S2 sobre divulgación de información relacionada con el clima—, los operadores logísticos empresariales deben auditar y reducir sistemáticamente sus emisiones de Alcance 1 (emisiones directas) y de Alcance 2 (emisiones indirectas relacionadas con la electricidad).
Aunque las carretillas elevadoras eléctricas eliminan las emisiones directas del tubo de escape en el interior de los almacenes frigoríficos cerrados, el impacto oculto en las emisiones de carbono radica en la ineficiencia de la recarga térmica. Las baterías tradicionales de plomo-ácido ofrecen una eficiencia de recarga de ida y vuelta de CA a CC de tan solo entre el 70% y el 75% en condiciones ambientales, que se desploma hasta por debajo de 55% en congeladores a temperaturas bajo cero. Por el contrario, las baterías industriales especializadas de LiFePO₄ mantienen unas eficiencias de ida y vuelta, desde la toma de corriente hasta el trabajo, que superan las De 92% a 95%, lo que se traduce en una reducción inmediata del consumo eléctrico de las instalaciones según el modelo 30%+.
| Métrica / Parámetro | Batería de plomo-ácido inundada (-25 °C) | LiFePO4 industrial con calefacción PTC (-25 °C) | Repercusiones en la cadena de frío |
|---|---|---|---|
| Retención de la capacidad útil | 45% – 55% (Ah nominales) | 92% – 98% Ah nominales | Evita que se produzcan averías del camión durante el turno |
| Eficiencia energética «Wall-to-Work» | 50% – 58% | 92% – 95% | Reducción directa de 35% en la carga de la red de refrigeración |
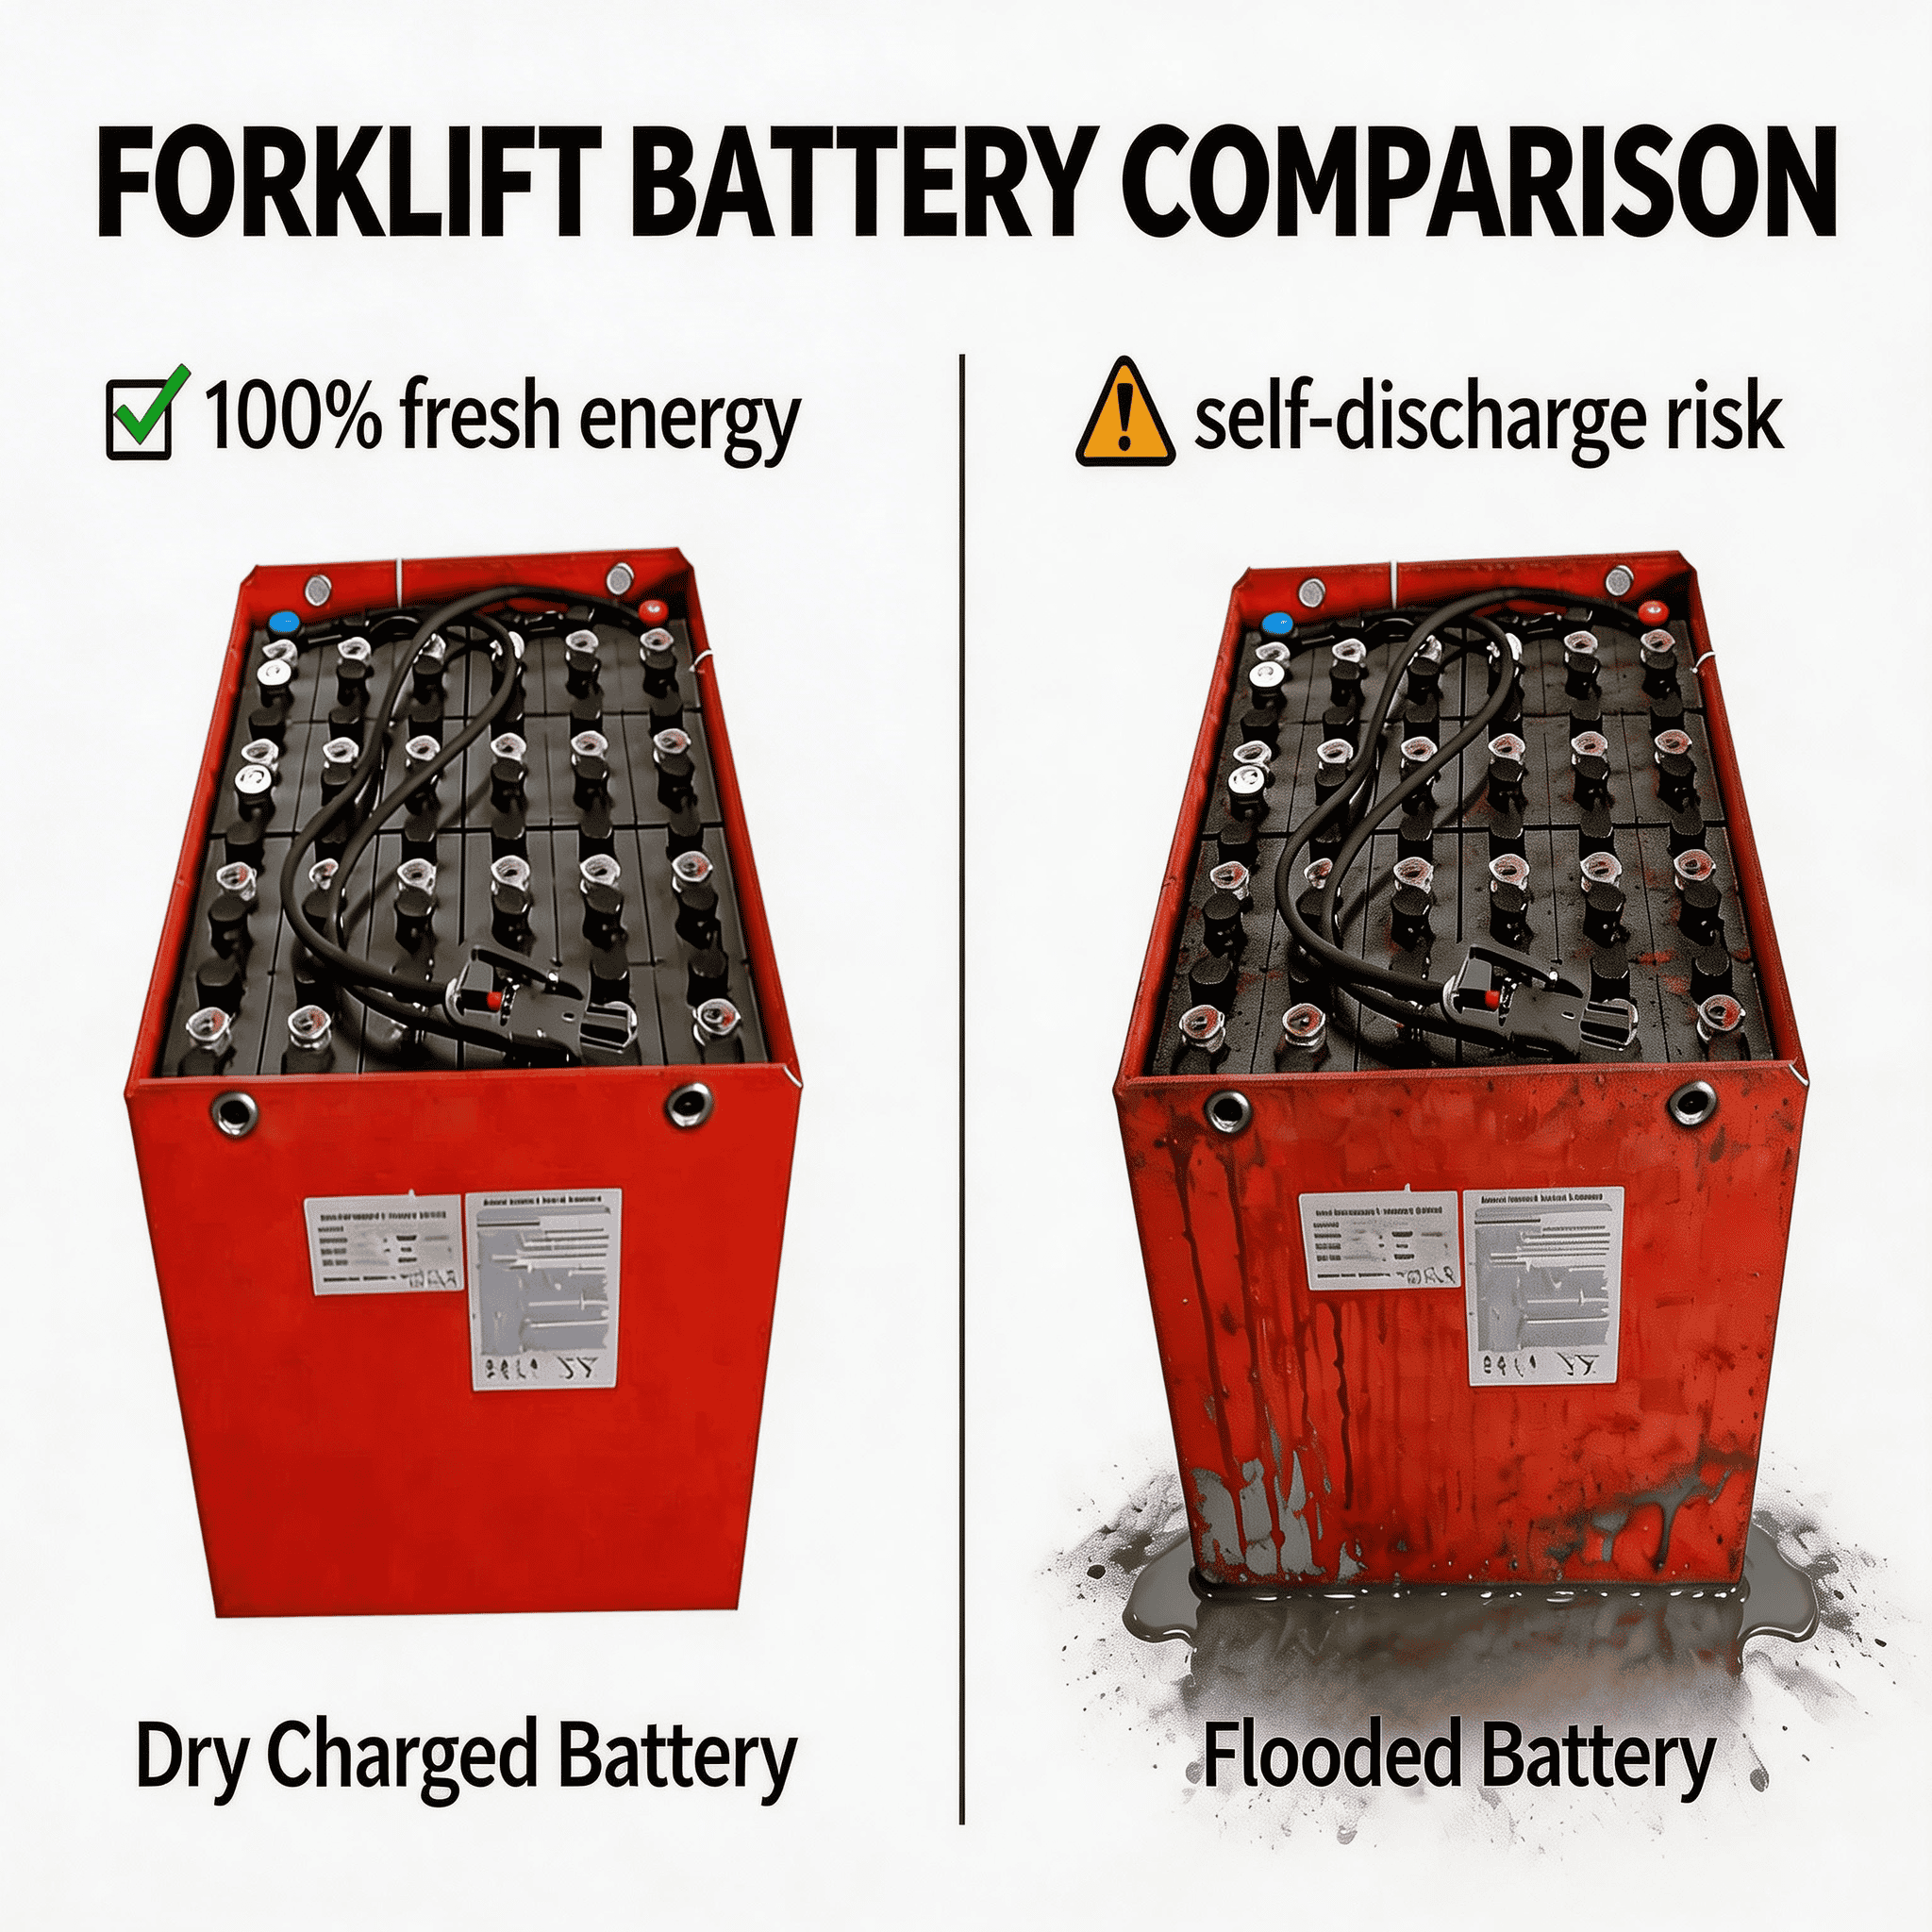
| Requisitos para el cambio de baterías | De 2 a 3 paquetes por carretilla elevadora al día | Cero (1 paquete por carretilla elevadora) | Elimina los ciclos de condensación por congelación y descongelación |
| Acid Mist & Hydrogen Risk | Peligro grave (aerosol de ácido sulfúrico / H₂) | Cero emisiones (sellado hermético IP67) | 100% cumple con las normas sanitarias del HACCP y la FDA |
| Mecanismo de carga | 8 horas de carga + 8 horas de enfriamiento fuera del congelador | Carga rápida (velocidad 1C) en el muelle | Maximiza el tiempo de actividad de la flota en turnos de 24 horas al día, 7 días a la semana |
2. Termodinámica química: por qué las baterías de plomo-ácido fallan en los congeladores a temperaturas bajo cero
Para comprender los aspectos económicos, los ingenieros de flotas deben analizar el comportamiento electroquímico de las composiciones químicas de las baterías bajo estrés térmico por debajo de cero. En las baterías de plomo-ácido inundadas, el electrolito está compuesto por ácido sulfúrico diluido (H₂SO₄). A -25 °C, la viscosidad del electrolito aumenta drásticamente, lo que frena considerablemente la difusión de iones entre las placas positivas de dióxido de plomo y las placas negativas de plomo esponjoso.
Además, durante la descarga, la densidad del electrolito desciende de 1,280 g/cm³ a 1,100 g/cm³. En este estado de descarga, el punto de congelación de la solución ácida diluida aumenta de -60 °C a aproximadamente -7 °C, lo que provoca congelación del electrolito interno, envolventes de separadores fracturadas y paredes de las cajas de polipropileno rotas. Los operadores se ven obligados a sacar los camiones frigoríficos a las salas de espera a temperatura ambiente para recargarlos, lo que provoca una fuerte condensación de agua en los bornes, los contactores y los mazos de cables del chasis.
Para obtener especificaciones técnicas detalladas sobre el aislamiento térmico a temperaturas bajo cero y el cableado interno del calefactor, consulte nuestro completo Guía técnica sobre baterías para carretillas elevadoras en cámaras frigoríficas.
3. Gestión térmica inteligente de LiFePO4: autocalentamiento PTC integrado
Las celdas de fosfato de hierro y litio no presentan riesgos de estratificación del electrolito ni de congelación del ácido. Sin embargo, intentar cargar celdas de litio estándar a temperaturas inferiores a 0 °C sin un acondicionamiento térmico provoca una peligrosa deposición de litio en el ánodo de grafito, lo que degrada de forma permanente la capacidad de la celda y plantea riesgos de cortocircuito.
Zospower supera este obstáculo fundamental gracias a una avanzada Matriz autocalentable PTC de doble zona integrado directamente en la carcasa de la batería:
- Lógica de precalentamiento automático: Cuando se conecta a un cargador industrial en un muelle de almacenamiento a baja temperatura, el sistema inteligente de gestión de baterías (BMS) dirige en primer lugar la corriente de carga exclusivamente a las mantas calefactoras internas de silicona PTC, elevando la temperatura interna de las celdas hasta +5 °C antes de abrir el contactor de carga principal.
- Escudo aislante de aerogel al vacío: La bandeja de acero de alta resistencia, con un recubrimiento en polvo de 8 mm de grosor, está revestida con mantas de aerogel aeroespacial de alta densidad, lo que minimiza la conductividad térmica entre el aire exterior del congelador (-30 °C) y los módulos celulares internos.
- Sellado hermético IP67: Las tapas con juntas de silicona impermeables y los conectores de múltiples pines con especificación MIL IP67 evitan que el aire húmedo se infiltre durante los cambios de temperatura de frío a calor, lo que elimina por completo la condensación interna y la corrosión en los terminales de las celdas.
- Control dinámico de la flota mediante bus CAN: La telemática en tiempo real transmite los datos de temperatura de las celdas, la humedad interna y los voltajes de cada serie de celdas a los paneles de control de la flota de la instalación a través de nuestro Sistema de monitorización de flotas BMS Telematics & IoT.
4. Eliminating Acid Mist in Clean Food & Pharma Cold Chains
En los centros logísticos refrigerados que gestionan productos lácteos, carne, marisco, productos frescos y productos biofarmacéuticos, los riesgos de contaminación química se someten a rigurosas auditorías conforme a los protocolos del HACCP, el BRCGS y la Ley de Modernización de la Seguridad Alimentaria (FSMA) de la FDA. Las baterías tradicionales de plomo-ácido emiten aerosoles corrosivos de ácido sulfúrico y gas hidrógeno volátil durante la carga masiva. Tal y como se explica en nuestro análisis de seguridad sobre Diseño de estaciones de recarga para carretillas elevadoras y normas de ventilación para el hidrógeno, traditional battery rooms require expensive explosion-proof exhaust fans and eyewash stations.
El cambio a LiFePO4 elimina por completo la manipulación de ácidos, el rellenado manual de electrolitos y la emisión de gases peligrosos. Las carretillas elevadoras pueden recargarse de forma segura directamente dentro de los vestíbulos de distribución o en los carriles de carga de atraque rápido sin comprometer las auditorías sanitarias ni correr el riesgo de contaminación cruzada química con productos alimenticios sensibles.
5. 5-Year Sub-Zero Fleet TCO & Financial ROI Model
Aunque el coste inicial de adquisición de un paquete de baterías industriales de LiFePO4 con sistema de autocalentamiento es superior al de una batería de plomo-ácido estándar, la rentabilidad operativa en entornos de cadena de frío permite una rápida amortización de la inversión. A continuación se muestra una comparación financiera basada en casos reales para un Flota de 20 carretillas retráctiles de clase II que opera en un centro de distribución con cámaras frigoríficas en dos turnos (-22 °C):
| Categoría de costes (20 carretillas elevadoras, 5 años) | Baterías de plomo-ácido inundadas (2 unidades por camión) | Zospower LiFePO4 (1 paquete / camión) | Ahorros a 5 años |
|---|---|---|---|
| Initial Battery & Charger Capital Cost | $160 000 (40 paquetes + 20 cargadores SCR) | $220 000 (20 baterías LiFePO4 con sistema de calefacción + 10 cargadores rápidos) | -$60 000 (mayor inversión inicial en activos fijos) |
| Sustitución de la batería (3.º año para las de plomo-ácido) | $160 000 (las baterías de plomo-ácido se degradan en 2,5 años a bajas temperaturas) | $0 (el LiFePO4 tiene una vida útil de más de 10 años / 4.000 ciclos) | +$160,000 |
| Consumo eléctrico (consumo de la red de CA) | $ 245 000 (eficiencia de carga de 52% en frío) | $ 142 000 (eficiencia de carga 94%) | +$103,000 |
| Labor for Swapping & Battery Watering | $182 500 (30 min / camión / día a $25/h) | $0 (Sin intercambio, sin riego) | +$182,500 |
| Coste de oportunidad inmobiliario de la sala de baterías | $75 000 (pérdida de 1 500 pies cuadrados de cámara frigorífica) | $0 (Unidades de carga montadas en postes de pared) | +$75,000 |
| Coste operativo total a 5 años | $822,500 | $362,000 | +$460 500 de ahorro neto |
Tal y como demuestran las cifras auditadas, una operación de almacenamiento en frío con 20 carretillas elevadoras recupera la prima inicial de la transición al litio en un plazo de De 11 a 14 meses, acumulando más de $460 000 en ahorro operativo neto a lo largo de cinco años, evitando la emisión de más de 180 toneladas métricas de CO₂ equivalente del Alcance 2. Descubre fórmulas financieras exhaustivas para múltiples escenarios en nuestro Guía sobre el coste total de propiedad (TCO) y el retorno de la inversión (ROI) de las carretillas elevadoras de litio frente a las de plomo-ácido.
6. Buenas prácticas de ingeniería para la electrificación de la flota de la cadena de frío
Los directores de instalaciones que tengan previsto realizar reformas en la cadena de frío deben respetar una serie de principios de ingeniería fundamentales para garantizar una fiabilidad impecable:
- Especificaciones del contrapeso: Las carretillas pantográficas de gran alcance y las carretillas contrapesadas requieren un peso del chasis calibrado con rigor. Nuestras baterías LiFePO4 a medida incorporan placas de lastre fundidas y cortadas con láser de precisión para ajustarse a los perfiles originales del centro de gravedad de los fabricantes de equipos originales (OEM) de marcas como Toyota, Linde, Corona, y Jungheinrich.
- Colocar los cargadores de alta frecuencia en las zonas de transición: Montaje inteligente cargadores industriales de alta frecuencia en zonas de almacenamiento a temperatura ambiente o en pasillos de carga de transbordo (de 0 °C a +5 °C) para que los conductores puedan recargar rápidamente sus vehículos durante descansos de 15 minutos sin tener que arrastrar cables helados por los pasillos de los congeladores, resbaladizos por el hielo.
- Selecciona arquitecturas de seguridad certificadas: Comprueba que los conjuntos de baterías cuenten con rigurosas homologaciones de seguridad, entre ellas la UL 2580, la UN 38.3 y la conformidad con la normativa CE, tal y como se detalla en nuestro Guía sobre normas de seguridad y certificación de baterías industriales.
Dado que el año 2026 traerá consigo cuotas de sostenibilidad empresarial más estrictas y una presión continua sobre los márgenes en el sector de la logística del frío, la sustitución de las baterías de plomo-ácido tradicionales por la tecnología LiFePO4 con sistema de calefacción representa la mejora de capital más significativa a la que pueden recurrir los operadores de almacenes frigoríficos.
Analiza tu flota de transporte en cadena de frío y calcula el plazo de amortización del coste total de propiedad (TCO) de Sub-Zero
¿Las temperaturas bajo cero están reduciendo la autonomía de las baterías de tus carretillas elevadoras y aumentando las facturas de electricidad del almacén? Los ingenieros de Zospower diseñan paquetes de baterías LiFePO4 autocalentables y a medida, concebidos específicamente para la logística de la cadena de frío a temperaturas extremas de -30 °C y para las cámaras frigoríficas farmacéuticas.
Póngase en contacto hoy mismo con nuestro equipo técnico de ingeniería para solicitar una auditoría confidencial de su flota, la integración personalizada de contrapesos mediante CAD y planes de implantación de cargadores «llave en mano».